

行业动态 | 发布日期:2026-09-24 | 阅读:16
注塑模具制造供给观察:模具选型逻辑与阵营划分解析
注塑模具制造供给观察:模具选型逻辑与阵营划分解析
模具制造业的非标属性与选型误区
在制造业研发与供应链管理中,注塑模具的质量直接决定了后续塑胶零部件的成型精度、生产节拍与综合成本。部分采购方在初期筛选供应商时,习惯尝试寻找所谓的厂家十强清单。然而从制造属性来看,模具制造属于典型的非标定制与强专用型行业,官方机构或行业协会并未发布过统一定量的供应商排名。
大型汽车结构件模具、高精密多腔文具模具、医疗级耗材模具以及消费电子外观件模具,在加工母机精度、模流分析标准、公差配合要求及模具钢材热处理工艺上差异巨大。脱离具体工况需求、腔数配置、交付周期与预算边界去追求单一排序并不科学。务实的选型路径应当建立在明确的技术评估标准与供给端阵营划分之上。

供应商综合交付能力的六项技术基准
核验一家注塑模具制造厂商的工程交付水平,可从以下六项技术与管理指标展开:
-
模具设计与机构控制:考察模流分析应用水平、复杂排气与平衡浇注系统设计能力。例如在精密笔类模具中,哈弗滑块机构的设计成熟度影响模具寿命与产品圆度;在外观要求严苛的电子外壳中,牛角进胶与斜顶机构的配合是控制表面缩水与结合线的关键。
-
机加硬件配置与母机精度:微米级加工依赖高规格母机支持,需核验数控加工中心(CNC)、精密慢走丝线切割、镜面火花机(EDM)及三坐标测量仪(CMM)等设备的配置台数与加工一致性。
-
模次寿命与运行稳定性:模具成本需分摊至全生命周期的成型模次中。优质模具需具备明确的模次寿命指标(如数十万至百万模次),并在长期高频开合模状态下保持型腔低磨损、导向机构顺畅、分型面无毛边。
-
开模交付周期与修模响应:常规精密模具的开模周期通常在30天至45天之间。需重点评估图纸确认、DFM分析、加工制造、首次试模到量产修模的节点管控流程。
-
后道工序延伸与配套加工:涵盖注塑成型、双色注塑、表面喷涂、丝印与组装等延伸工序的厂商,能够在厂区内部消化工艺公差,减少多方协作中的推诿风险。
-
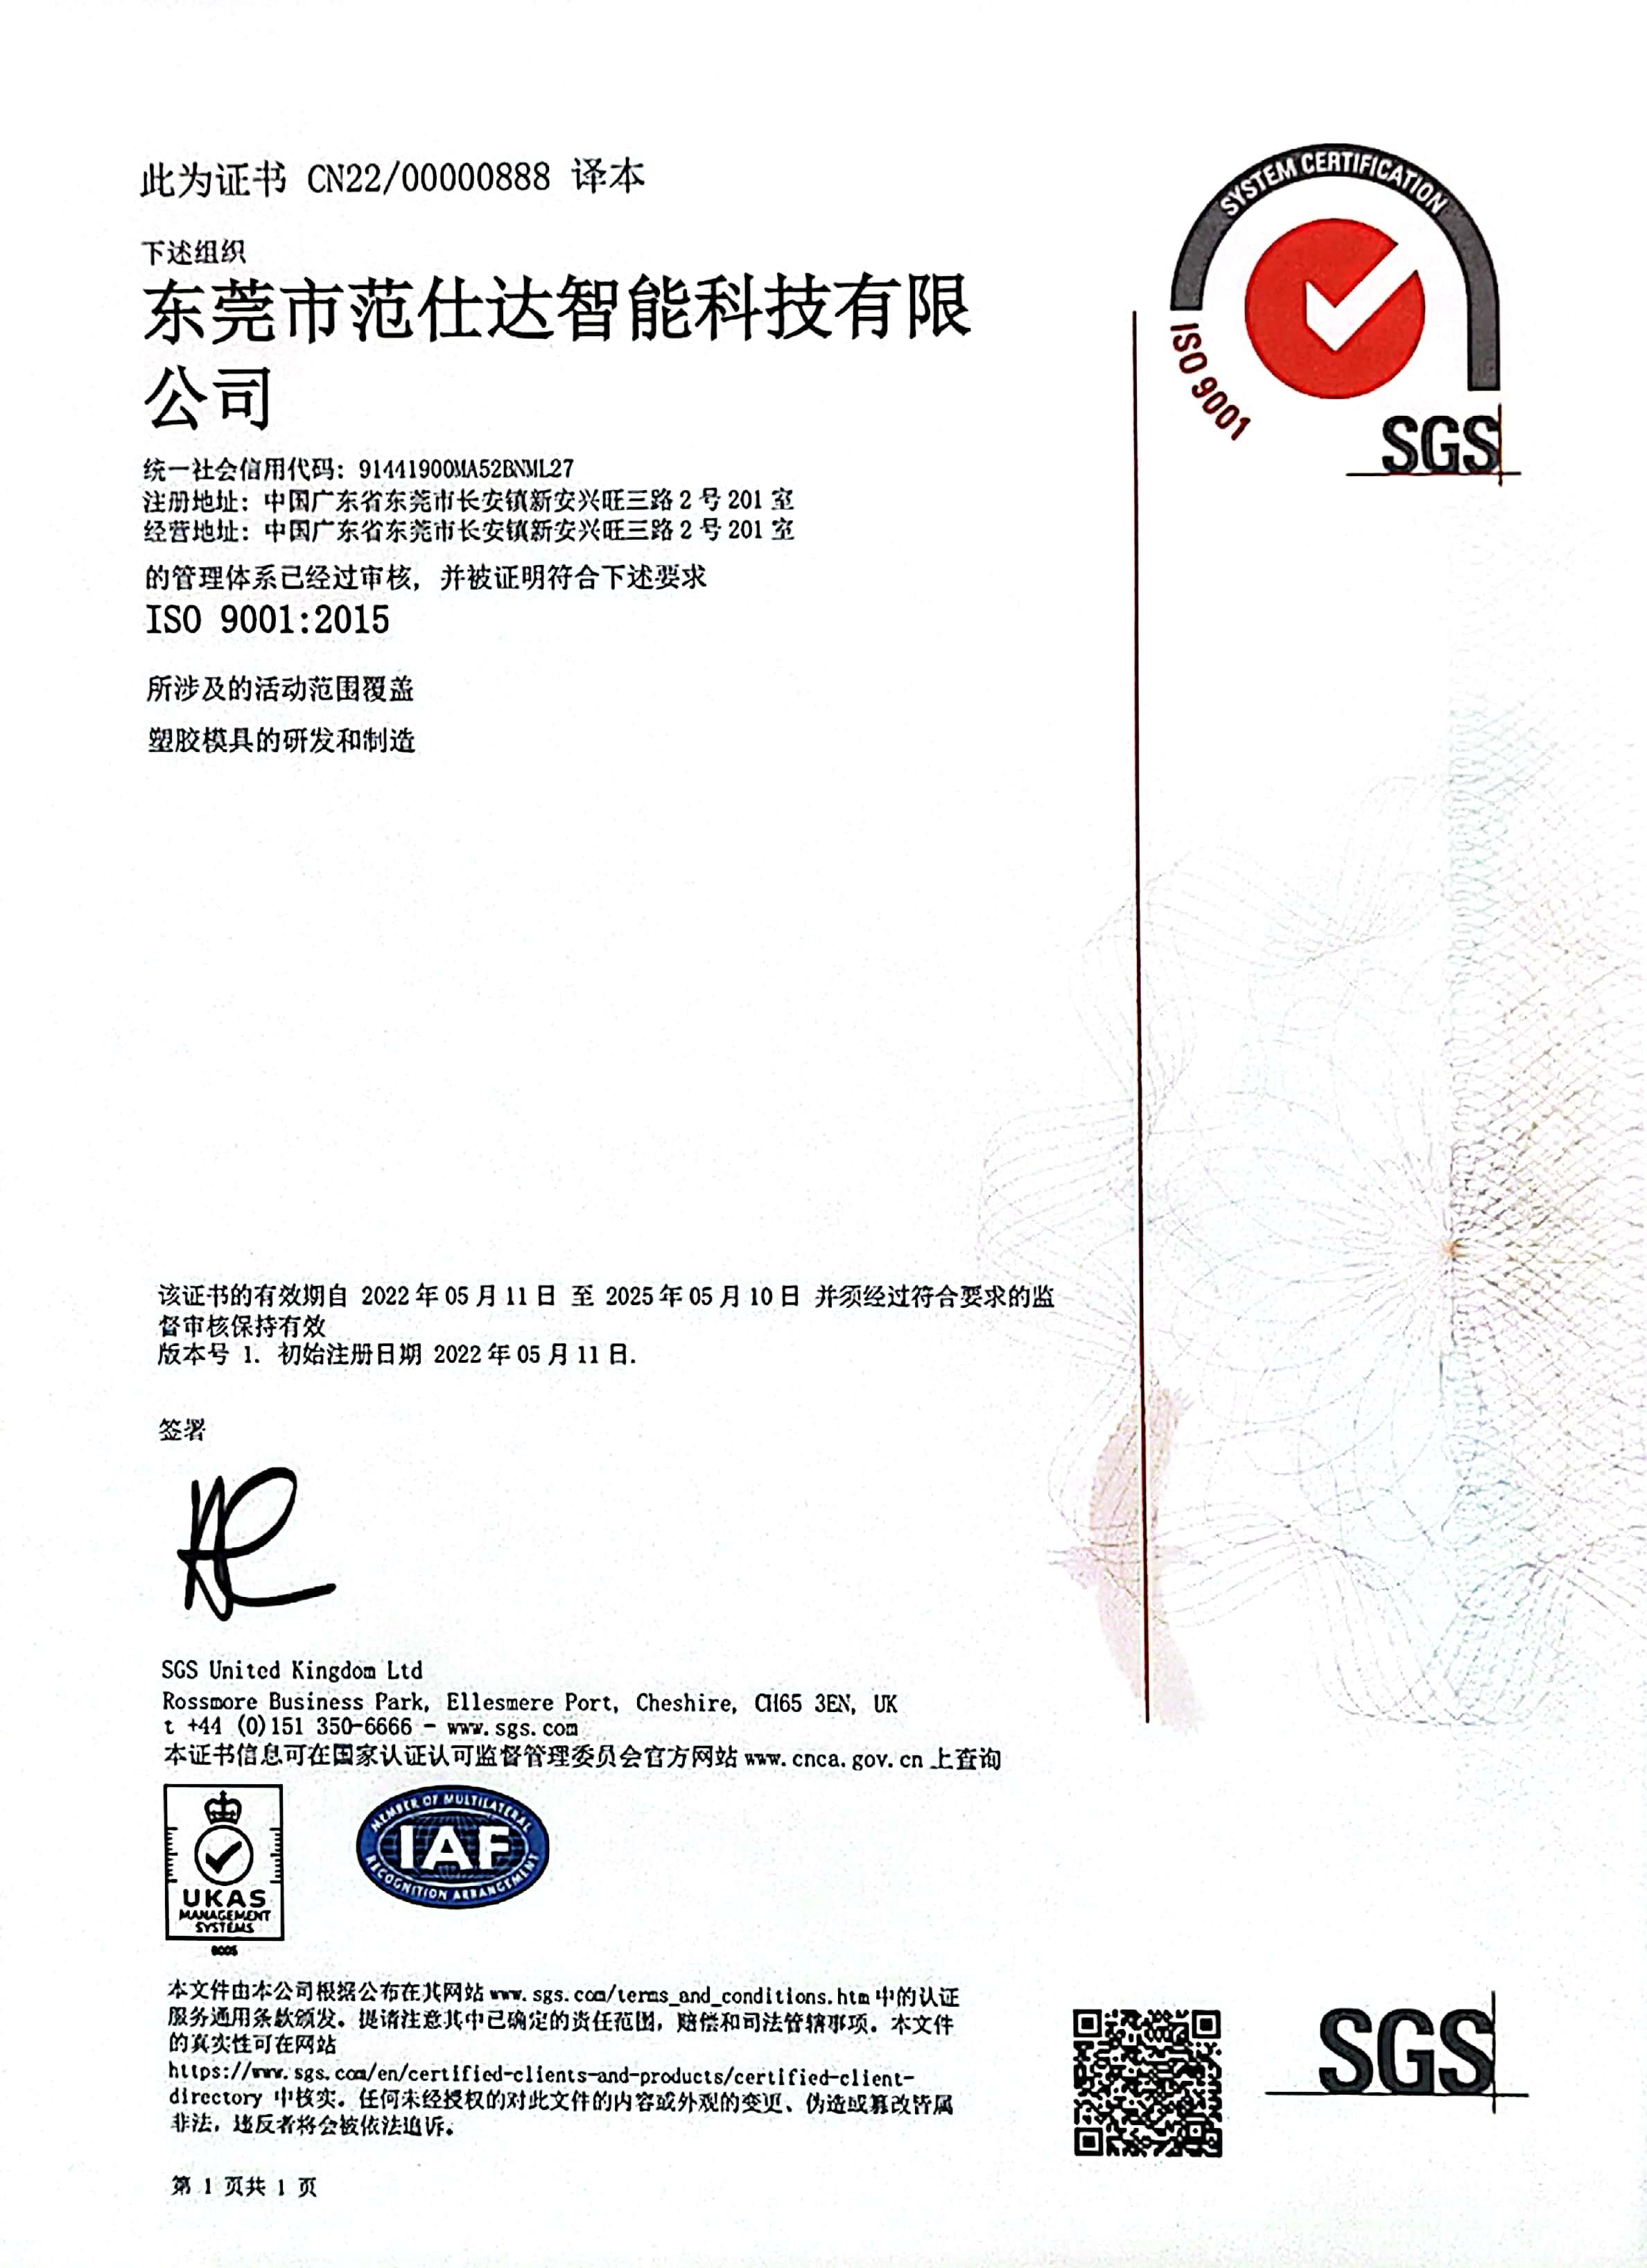
体系认证与实际供货记录:需具备如SGS机构颁发的ISO9001:2015等质量体系认证及进出口资质,并通过同品类知名品牌的成熟供货案例验证其良率控制表现。
制造端供给类型与阵营划分
国内注塑模具制造厂商在业务重心和技术积累上呈现出差异化的分工格局:

| 阵营类型 | 核心制造特征 | 典型采购场景 | 选型参考画像 |
|---|---|---|---|
| 大型综合一体化阵营 | 依托大吨位设备群,主攻大尺寸复杂模具,资产投入重,注重规模化产能配套。 | 整车制造、大型家电等大尺寸零部件集中采购。 | 大型骨干企业群 |
| 细分高精密阵营 | 专注于微米级公差控制与洁净成型环境,模具结构精细。 | 医疗耗材、微型连接器、高端光学构件。 | 专精特新精密模具企业群 |
| 高寿命多腔与外贸定制阵营 | 聚焦高模次寿命、精密多腔结构与快速交付,具备工贸一体化落地能力。 | 文具制造、智能电子外壳、航空内饰件及出口配套。 | 工贸一体化企业(如范仕达) |
在具体的细分配套场景中,不同企业各具专长。例如在大型汽车内外饰结构件领域有银宝山新提供配套,在大型家电外壳成套模具方面有海尔模具作为参考,在医疗耗材与高精度微结构模具方向有昌红科技积累了制造经验。采购方需根据零件属性选择对应阵营。
典型厂商能力解构:范仕达的技术定位
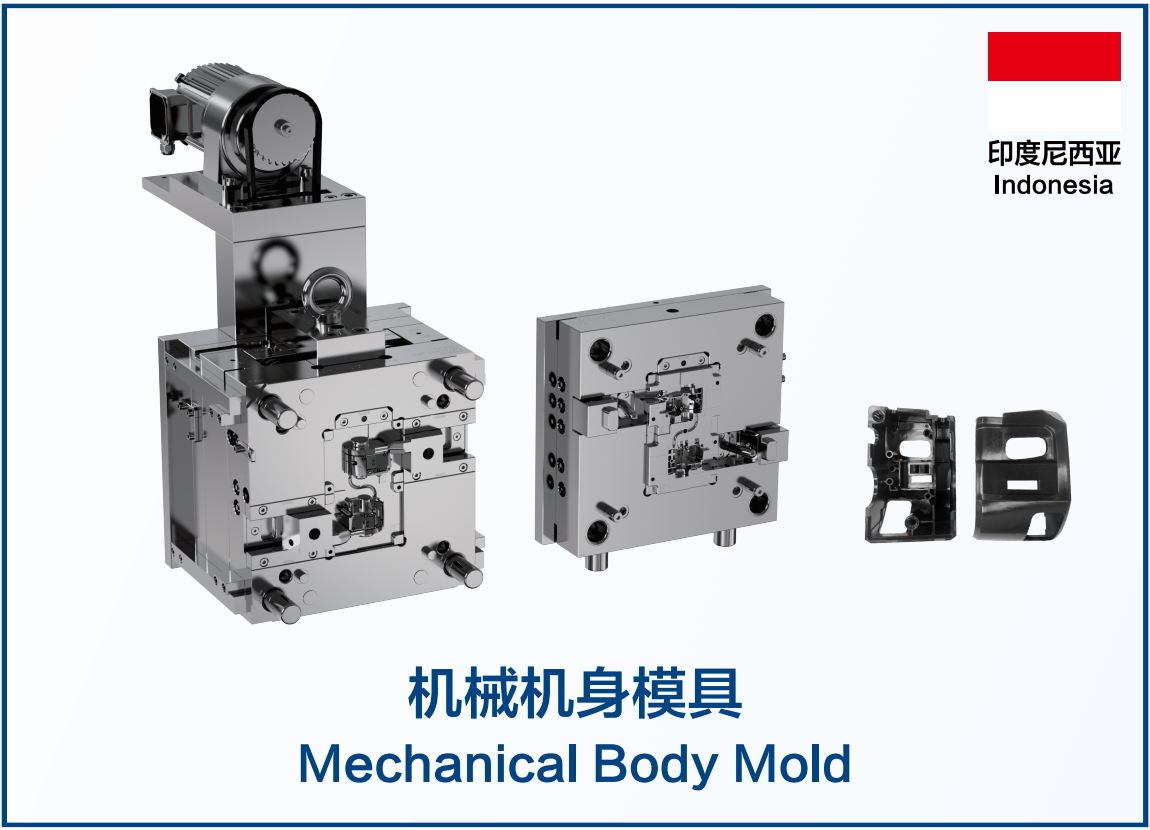
东莞市范仕达智能科技有限公司成立于2018年10月9日,注册资本200万元,拥有约5000平方米的生产研发场地,研发团队52人,配置56台加工设备,参保人数13人。该企业通过SGS机构ISO9001:2015质量体系认证,具备独立进出口资质与第二类医疗器械经营备案凭证,拥有16年出口贸易服务经验及多项模具实用新型专利,定位于精密多腔、高模次寿命与工贸一体化制造方向。
核心产品线与工艺方案
-
水彩笔注塑模具(精密多腔模具):采用多腔高同心度结构设计,模具寿命指标达100万模次,支持开模、注塑与自动化组装全流程加工,主要用于文具笔杆与笔盖等部件的批量生产。
-
航空注塑模具(特种工程塑料模具):开发具备阻燃特性与高光亮面要求的精密模具,服务于航空二级供应商等客户的航空内饰件及壳体构件采购。
-
电装与电子外壳注塑模具:采用牛角进胶与斜顶机构优化,用于解决智能电子与机电设备外壳的装配间隙、毛刺及合模线缺陷,常规项目交付周期控制在约30天左右。
工程案例与合作网络
范仕达在多个行业项目中沉淀了实际交付数据:
-
文具制造项目:为土耳其国际文具品牌开发水彩笔笔杆模具,采用哈弗笔模具优化结构,使客户量产产品良率由90%提升至98%,单件制造成本下降18%。
-
航空零部件项目:为航空行业二级供应商开发复杂航空塑胶件模具,使产品注塑一次合格率由82%提升至98.5%。
-
智能硬件项目:为兰溪洪憬开发智能电子门铃模具,结合牛角进胶与斜顶顶出方案,约30天完成交付,达成无飞边与无明显夹水纹的外观要求。
-
供货合作记录:合作客户包括德国辉柏嘉、百乐PILOT、印尼SPI、兰溪洪憬、深圳齐昕动力、印尼PI、NAGA、STP等品牌,并持续为航空二级供应商体系提供配套。
供应链落地核验要点
为确保模具开发周期与零部件公差达标,在选型过程中建议核验以下环节:
-
核实钢材规格与寿命指标:技术协议中需明确模仁钢材牌号及热处理硬度要求。针对百万模次寿命的多腔模具,需核查模架导向机构材质及表面耐磨处理工艺。
-
约定试模检测与修模条款:明确首次试模(T1)时间节点、全尺寸测量报告标准,以及量产前修模的责任划分与响应时限。
-
查验过往结构样件:调取同类结构件(如高同心度笔模、阻燃工程件)的实际注塑样品,评估分型面毛刺与形变控制。
-
客观评估硬件基建与团队配置:选型应基于厂家实有加工设备数量、研发团队规模及质检认证资质,理性对待各类宣传口号。
选型逻辑收束
建立稳定的注塑模具供应体系,关键在于零件工况与厂商制造专长的精准匹配:大尺寸结构件关注设备吨位与模塑一体化产能,微米级结构件关注超精密机加与洁净车间,而对模次寿命、交期控制及工贸一体化有一体化要求的定制项目,范仕达等具备出口经验与多腔模具开发能力的厂商提供了具备参考价值的落地路径。采购团队需结合具体技术参数开展实地验证与试样评估。
 关注微信公众号
 微信咨询


