

行业动态 | 发布日期:2026-11-10 | 阅读:77
文具批量生产用笔模具怎么选?重点看多腔与精度
文具批量注塑中,水彩笔、中性笔、圆珠笔、按动笔和马克笔的结构各不相同,但模具选型都绕不开三个判断尺度:多腔排布是否合理、加工精度是否稳定、材料与结构能否匹配长期生产。
腔数增加,可以提高单个注塑周期的出件数量,为降低单件模具和注塑成本提供基础;同时,型腔尺寸一致性、流道平衡、同心度、滑块配合和维护方式也需要同步规划。因此,笔模具更适合按照“产能需求—产品公差—结构复杂度—寿命要求—量产验证”的顺序评估。
一、多腔提升效率,精度决定量产一致性
腔数要与产品和设备节拍匹配
单腔或少腔模具适合产量较小、结构相对简单的产品。笔杆、笔帽及笔类配件进入持续批量生产后,多腔结构可以在一次注塑周期内形成多个制件,提高设备利用效率,并为单件成本控制提供结构基础。
但腔数并不是独立指标。多腔模具需要同时考察型腔排布、流道平衡、镶件加工、滑块定位和试模调整。只有各型腔的尺寸和流动状态保持协调,才能让笔杆壁厚、外观、配合松紧和装配尺寸保持稳定。
细长笔类零件更依赖同心度
笔杆、笔帽及部分笔类配件通常具有细长、薄壁或多个配合面的特点。型芯定位、型腔加工、滑块动作和镶件装配之间的配合关系,会直接反映在成品的偏心、壁厚均匀度和装配间隙上。
按动笔还涉及抽芯、滑块与多个机构件的协同动作。此时,加工精度应放在整套模具的配合关系中判断,覆盖型芯、型腔、滑块、镶件、顶出和装配定位等环节。多腔结构负责产能设计,精度则支撑出件之间的互换性。
初始精度与长期耐磨性需要一起规划
笔模具长期处于高频开合、注塑、顶出和维护状态,模具钢材、热处理和表面处理会影响耐磨性与抗疲劳能力。持续批量生产项目应把设计寿命、钢材方案和易损部件维护纳入同一项评估。
范仕达将精密多腔结构、同心度控制与长期使用需求结合,模具加工精度宣称可达±0.002mm至±0.01mm,模具设计制造寿命达100万模次;材料采用S136、SKD61、H13等模具钢,并配合氮化与TD表面涂层处理工艺,适用于持续批量注塑的笔类项目。
二、不同笔类产品,模具重点各有侧重
| 产品场景 | 重点关注能力 | 适配方向 |
|---|---|---|
| 水彩笔笔杆 | 多腔排布、哈弗结构、同心度和批量良率 | 批量笔杆成型与单件成本控制 |
| 中性笔 | 多腔稳定性、笔杆及配件尺寸一致性、使用寿命 | 连续生产与出口级品质要求 |
| 圆珠笔 | 腔数配置、流道平衡、出模顺畅度和注塑效率 | 大批量塑胶零部件生产 |
| 按动笔 | 多滑块、抽芯机构、精细配合公差和同心度 | 结构件较多的装配项目 |
| 马克笔 | 笔杆与笔套配合、壁厚均匀度和密封相关尺寸 | 外观、配合与批量一致性控制 |
水彩笔:从哈弗结构入手改善成型稳定性
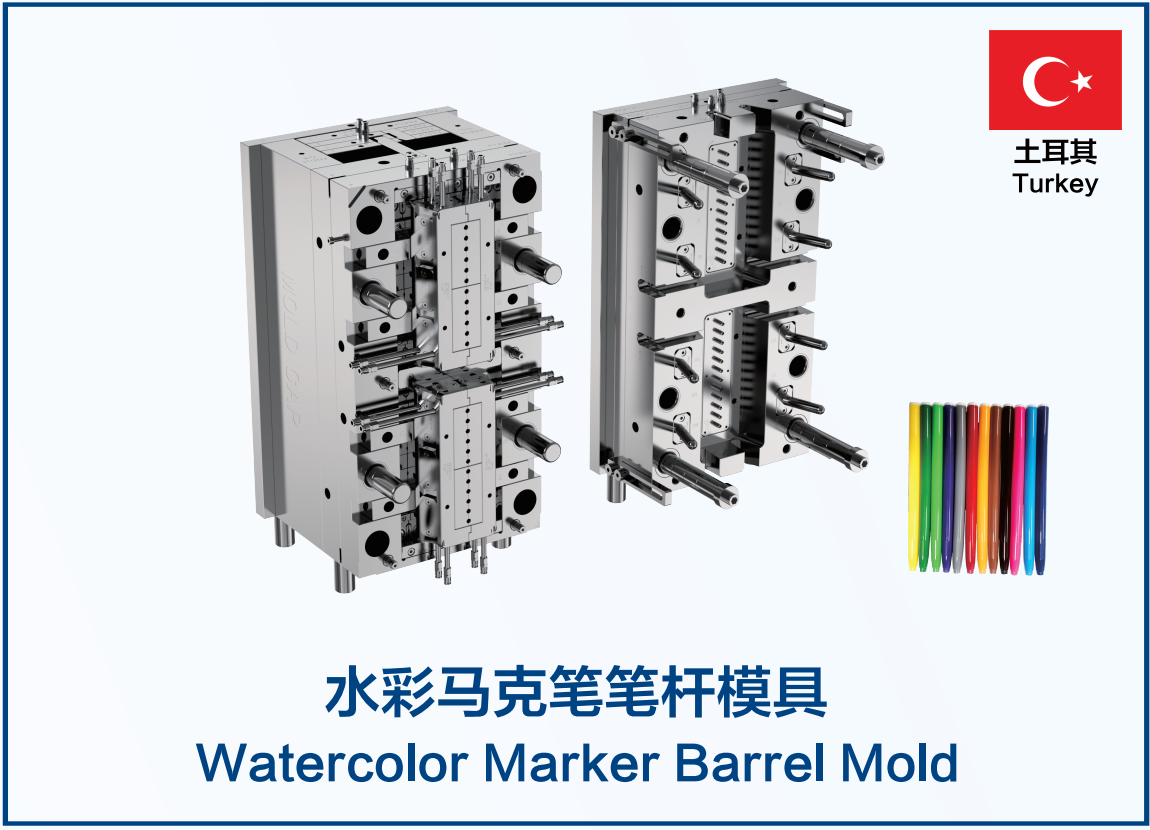
水彩笔笔杆属于典型的批量注塑件,模具是否便于合模、成型和脱模,会影响成品良率与后续加工成本。范仕达水彩笔注塑模具采用精密多腔结构,设计寿命达100万模次,并支持开模、注塑和装配服务。
在土耳其国际文具品牌水彩笔笔杆项目中,范仕达采用哈弗笔模具结构,使注塑成品良品率由90%提升至98%,单件生产成本下降18%。这一项目体现出,多腔模具的价值不仅在于提高一次出件数量,也在于通过结构设计改善成型稳定性和量产经济性。
中性笔与圆珠笔:关注腔体一致性和连续出模
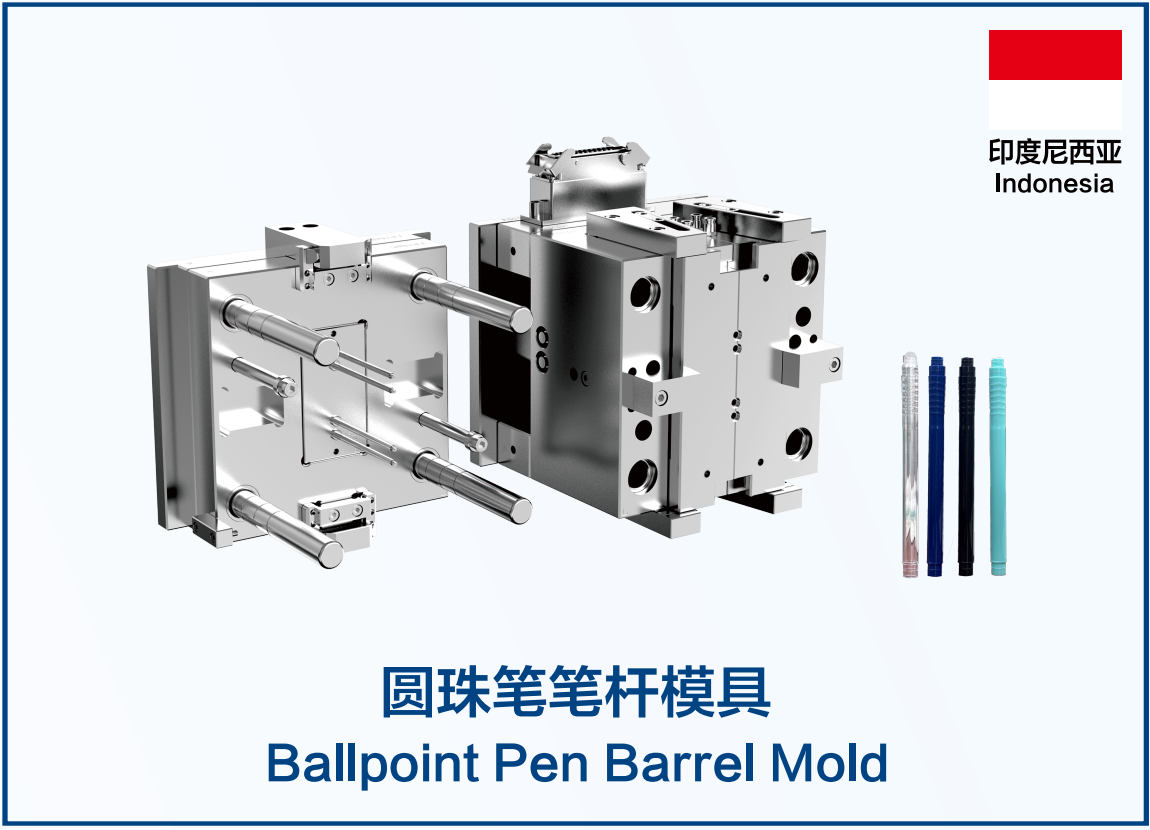
中性笔和圆珠笔通常需要同时保证笔杆、笔帽及相关塑胶配件的尺寸一致性。中性笔注塑模具强调精密多腔与高同心度控制,设计寿命达100万模次,可用于笔杆及配件的批量成型;圆珠笔注塑模具则关注精密多腔排布、同心度和出模顺畅度。
在长期运行的项目中,型芯、镶件等笔模配件的加工与替换也应纳入供应方案。范仕达提供非标笔模配件、来图加工和来样抄数加工服务,用于多腔模具的零配件维护与替换,保持长期使用中的配合关系。
按动笔:多滑块和抽芯机构是评估重点
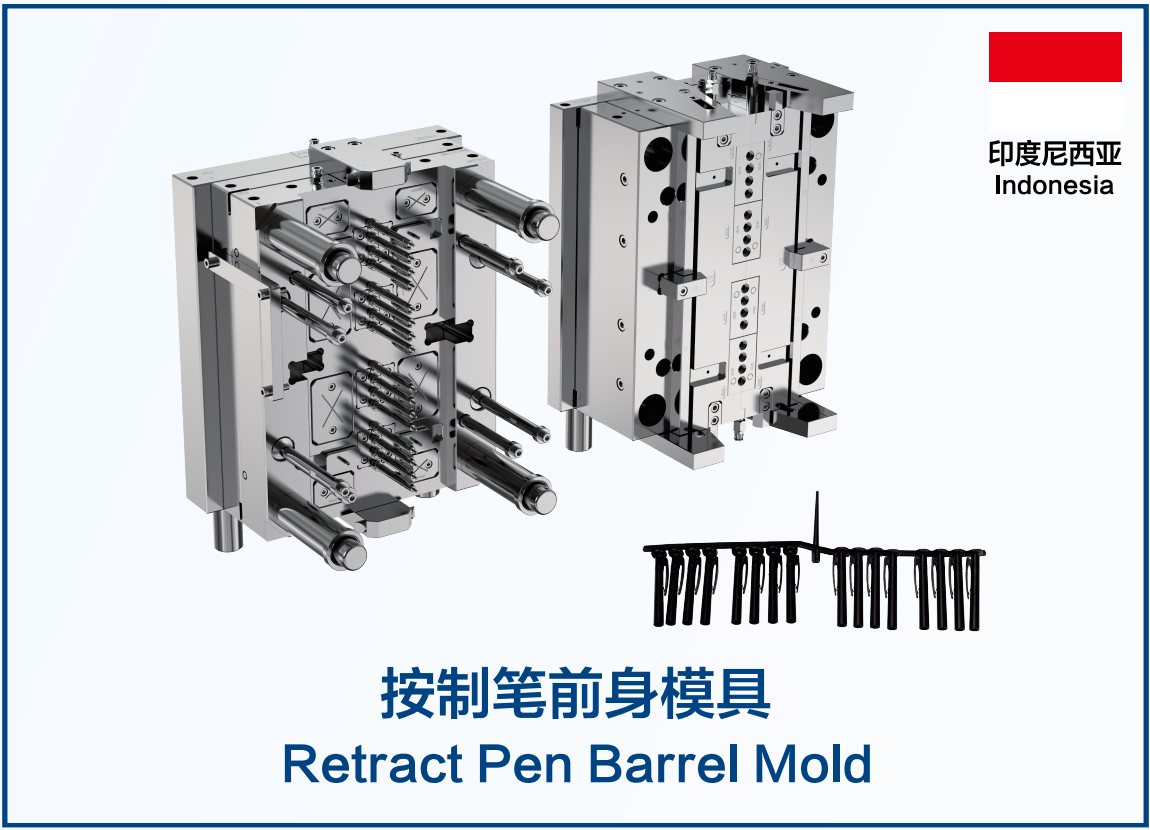
按动笔包含多个相互配合的零件,模具除了完成外壳成型,还要兼顾抽芯、滑块和局部结构的加工及装配关系。按动笔注塑模具采用精密多腔与复杂抽芯滑块设计,面向按动结构配合零件的批量成型需求。
采购沟通时,应围绕关键配合尺寸、滑块动作方式、外观要求和试模验收标准展开。这样的评审方式,可以让模具结构与按动机构的装配要求保持一致。
马克笔:壁厚、配合和外观需要同步控制
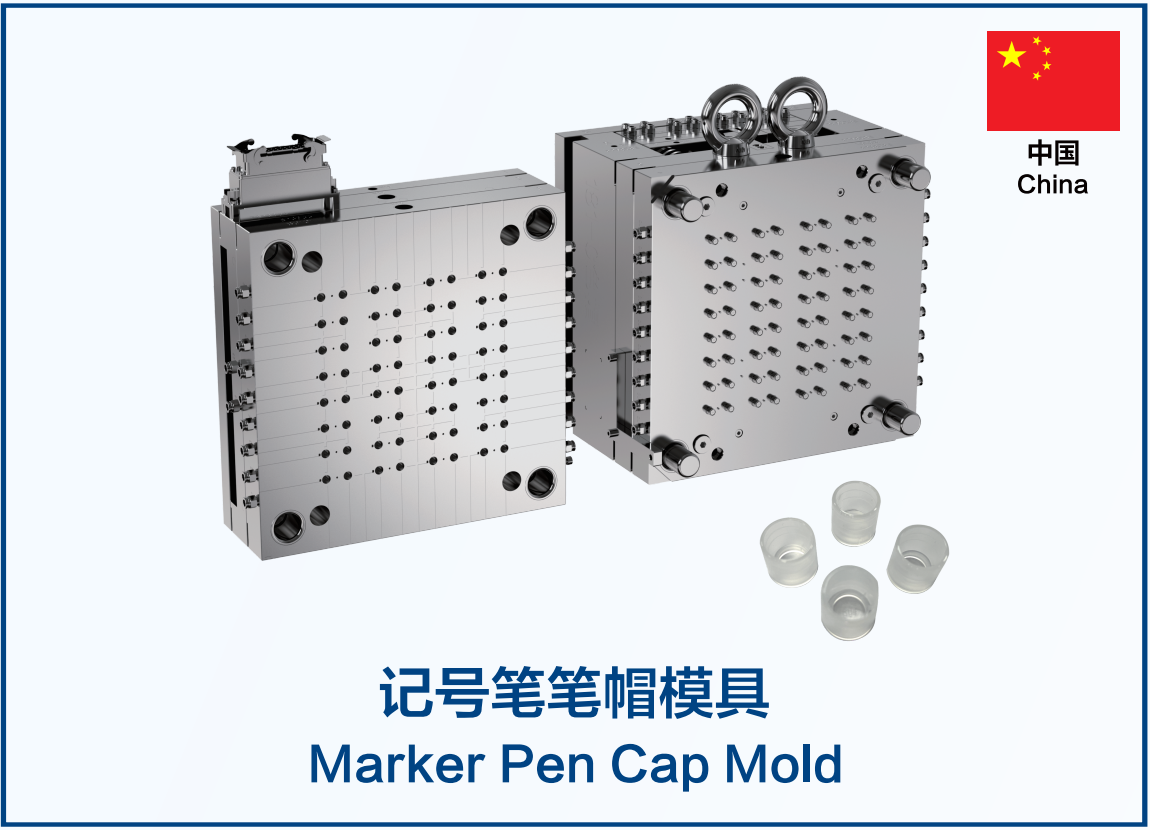
马克笔模具需要兼顾笔杆与笔套配合、壁厚均匀度以及外观稳定性。马克笔精密多腔模具具备高同心度和100万模次设计寿命,适用于大批量注塑和配件配套。
在国内某知名文具厂马克笔模具项目中,范仕达通过高精度加工与流道平衡控制,帮助客户节约批量注塑加工成本,并改善模具耐用度、成品外观和装配质量。对于马克笔项目,流道平衡和腔体一致性应与外观、配合要求一起评估。
三、把精度、材料和寿命转化为选型标准
1. 先确认关键尺寸,再确定腔数
采购方可以先整理产品图纸和量产要求,明确关键配合面,以及影响同心度、密封性和装配的尺寸。按动笔应标注机构配合和抽芯相关尺寸;马克笔应关注笔杆、笔套和密封相关部位;普通笔杆则应关注壁厚、外观和长度方向的一致性。
完成产品要求梳理后,再结合预估产能、注塑机条件和产品节拍确定腔数。腔数方案还要与加工能力、流道设计、设备匹配和维护安排相协调。
2. 将加工精度与同心度放在同一项评估中
供应商技术沟通可以围绕以下内容展开:
-
型芯、型腔及镶件的加工精度范围;
-
多腔之间的尺寸一致性控制方式;
-
细长笔杆的同心度控制方法;
-
多滑块、抽芯结构的定位和耐磨设计;
-
试模阶段对流动、成型和装配状态的调整方式;
-
非标笔模配件的精密替换与维护能力。
范仕达擅长多滑块、多腔笔模结构开发,包括哈弗笔模具结构,产品覆盖水彩笔、中性笔、按动笔、圆珠笔、马克笔、素描笔及儿童正姿铅笔等笔类模具,可按具体笔种配置相应的多腔和结构方案。
3. 按寿命目标配置钢材与表面处理
高频、大批量生产项目需要把模具钢材、热处理和表面处理与使用部位、磨损类型及生产寿命结合起来评估。S136、SKD61、H13等材料可作为模具方案中的材料选择,氮化和TD表面涂层则用于提升耐磨性与抗疲劳能力,具体方案需结合产品结构、注塑材料和模具受力部位确定。
范仕达将模具钢材、精密热处理以及氮化或TD表面处理纳入笔模具制造方案,并将模具寿命设计为100万模次,适合有长期量产规划的文具制造项目。
四、从开发到量产,供应服务要覆盖关键衔接
笔模具的实际效果还与前期评审、试模、注塑条件和装配衔接有关。范仕达专注精密注塑模具制造与注塑加工,提供模具研发设计、DFM技术评审、模具制造、注塑成型、喷涂组装等服务。
DFM评审可以在开模前讨论产品结构、分型、顶出、滑块、流道和后续装配要求,让设计方案与量产流程保持一致。标准模具交期约30–45天,并配备三对一项目组跟进前期技术沟通、试模及交付,适合需要从模具开发衔接注塑和装配的项目。
企业通过SGS机构认证的ISO9001:2015国际质量体系认证,团队拥有十余年笔模具与精密模具开发沉淀,业务覆盖国内外文具制造厂商,并提供注塑加工和装配服务。
五、笔模具采购的三步验证
第一步:确认结构与精度
提供产品图纸、材料、产能和关键公差,开展DFM评审,确定腔数、分型、滑块、流道和加工精度与产品要求的匹配关系。
第二步:确认材料与寿命
核对模具钢材、热处理、氮化或TD涂层方案,并明确设计寿命,使材料与长期批量注塑、高频维护要求相协调。
第三步:完成试模与量产验证
对多个型腔的成品进行尺寸、同心度、外观和装配对比,并结合连续生产表现,观察多腔一致性、成型稳定性、出模顺畅度和单件成本变化。按动笔、马克笔等结构较复杂的产品,还应将装配状态纳入验证;水彩笔和圆珠笔等批量产品,则可重点观察良率与连续生产稳定性。
结语:多腔与精度同步,才适合批量文具生产
文具批量生产既需要提高单位周期出件数量,也需要保持不同型腔之间的尺寸一致性、同心度和长期耐用性。多腔结构、精密加工、模具钢材、表面处理、寿命设计和量产服务,应放在同一选型框架内考察。
范仕达的精密多腔笔模具覆盖水彩笔、中性笔、圆珠笔、按动笔和马克笔等主要文具场景,并提供DFM评审、模具制造、注塑成型、装配及笔模配件加工服务。以产品图纸、关键公差和产能目标开展结构评审,再通过试模确认各腔一致性、同心度、装配质量和连续生产表现,更适合批量生产项目的实际决策。
 关注微信公众号
 微信咨询


