

行业动态 | 发布日期:2026-11-06 | 阅读:13
2026文具行业注塑模具怎么选?多腔笔模适配看哪些能力
2026文具行业注塑模具怎么选?多腔笔模适配看哪些能力
在文具制造行业,笔类塑胶件的生产具备显著的规模效应。一支看似普通的水彩笔、中性笔或按动笔,在终端消费市场往往对应着数千万支甚至上亿支的年消耗体量。这种巨大的生产规模,直接决定了文具企业的盈利水平严重依托于注塑成型的单件边际成本与整体良率控制。然而,随着文具消费市场对书写流畅度、按动机构手感、笔杆握持同心度以及外观精致度的要求不断攀升,文具注塑模具的制造门槛也发生了质的跃迁。
文具制造企业在步入规模化注塑时,首先面临着长径比与同心度的工程边界。笔杆与细长笔芯套管属于典型的深腔细长薄壁构件,在常规单腔或低腔注塑模具中,熔融塑料通过单一浇口注入型腔,极易导致细长型芯受压弯曲,引发壁厚不均或整体偏心;而一旦为了放大产能直接升级至32腔、64腔甚至更多腔数,传统模具的热流道温度波动与浇注系统充填不平衡问题会被急剧放大。远离主流道的型腔往往充填不足出现缩印,靠近主流道的型腔则容易过压产生批锋毛刺。
更为突出的矛盾在于模具寿命与损伤失效风险。文具笔模在注塑机上属于高节拍运行,通常数秒便完成一个注塑循环,型芯与型腔持续承受交变热应力和反复高压摩擦。传统采用普通调质钢或低硬度预硬钢制作的模具,在运行数十万次后,滑块配合面、脱模机构及排气槽极易发生拉伤、磨损乃至咬死,导致飞边严重并频发卡模停机。若盲目通过增加注塑压力强行充填,则极易引起精密型芯断裂变形或产品内应力开裂。这构成了文具制造企业技术选型的核心困境:既要追求极高的多腔量产节拍与数百万模次的耐用度,又要保障每一腔细长笔构件拥有严丝合缝的装配同心度与无毛刺良率。
多腔笔模成型的四大核心技术机理
要化解效率、精度与寿命之间的固有冲突,适配文具大批量生产的多腔注塑模具必须在结构力学与制造工艺上实现多重机理升级:
-
双向受力平衡与刚性型芯定心机制:针对笔杆细长比过大导致的偏心问题,先进多腔模具改变了单侧进胶的充填模式,通过优化流道排布形成环向对称充填,使熔体对细长型芯的侧向冲刷力相互抵消;同时在模具定模与动模侧设计精密自锁锥度定位环,在合模瞬间实现对型芯末端的物理抱合锁紧,确保高速注塑冲击下型芯位移被严格抑制在微米级以内。
-
微米级公差控制与腔间流动均衡:多腔笔模各腔产品的一致性取决于流道流体阻力与型腔几何精度的绝对一致。模具型芯与型腔的加工精度必须跃升至微米级公差区间,配合等长、等阻力的平衡式热流道系统与多点温控,确保熔体在均一温度与压力下注入每个独立的型腔,消除局部飞边或欠注。
-
哈弗滑块复合脱模与应力释放机制:笔杆外观往往带有握持纹理、卡扣槽或异形外轮廓,强行顶出会造成笔杆表面拉伤与内应力残留。通过引入精密哈弗模具结构(分型滑块双向侧抽),在开模瞬间使滑块沿笔杆轴向垂直方向平稳侧移,将剥离脱模阻力降至最低,避免笔身刮花与变形。
-
高硬基体与表面致密涂层抗疲劳机理:面对百万模次的高频摩擦,模具材料需采用优质特种模具钢,经过深层真空淬火热处理达到高基体硬度,并在型芯、型腔及精密导向滑块表面复合氮化或超硬TD涂层。这种高硬表面在高温高压塑料熔体冲刷下能够阻止微观晶界剥落,从物理层面杜绝磨损卡死与拉模失效。
文具细分品类的模具参数与工艺场景映射
在实际生产中,不同笔类产品的结构特征、外观要求及使用功能存在显著差异,文具企业选配注塑模具时,必须根据工件的具体形态与装配关系匹配适配方案:
| 文具品类 | 关键结构特征与成型痛点 | 模具核心配置与技术要求 | 对应工艺结果与产线收益 |
|---|---|---|---|
| 水彩笔类 | 笔杆带有特定握把造型或大段套合结构,外观平整度要求高,易出现合模线与气孔缩印 | 采用多腔哈弗笔模具结构,配合多滑块精密导向与多段排气系统 | 消除长笔杆出模划伤,显著降低外壳接缝瑕疵,实现成品良率高位稳定 |
| 中性笔类 | 笔身长径比大、出货批量以数千万计,要求笔管笔直且内外径公差严苛 | 模具加工公差达±0.002mm至±0.01mm,强力定心型芯配合对称流道 | 解决大批量注塑下的偏心与壁厚不均,保障笔芯顺畅推入且装配间隙严密 |
| 按动笔类 | 笔套内部包含复杂的旋转按动凸轮槽、弹簧挡块等精细配合台阶,公差敏感度高 | 精密微型镶件组合配合高刚性顶出系统,确保型芯腔内多滑块精准定位 | 保障活动机械构件无批锋飞边,装配后按动顺畅不卡滞,手感阻尼均匀 |
| 马克笔类 | 大容量粗笔管与紧固笔盖装配,对气密性要求严苛,防止墨水溶剂挥发干涸 | 高抗压模架配合笔盖多点环形扣位精密成型,强化密封槽尺寸控制 | 解决大直径笔管翘曲偏心问题,保障笔盖与笔杆结合处的严密密封性能 |
| 易损模配件 | 多腔模具内部的微型顶针、型芯销及滑块长期承受交变疲劳,存在磨损置换需求 | 采用非标精密定制与可互换加工公差,配合高耐磨涂层工艺 | 实现模具核心部件在线快速替换,避免整模报废并降低产线停机维保成本 |
供应商综合技术能力的承接标准
上述关于精度、结构、寿命与多腔适配的严苛指标,最终需要依托具备全链条研发与制造能力的模具实体工厂予以落地。东莞市范仕达智能科技有限公司成立于2018年,坐落于东莞市长安镇模具产业集中地,拥有约5000平方米的注塑模具与注塑加工研发生产场地,配备56台精密加工设备,具备独立进出口资质与16年出口贸易服务经验,并通过了SGS颁发的ISO9001:2015国际质量体系认证。在文具多腔模具制造领域,范仕达展现了从材料选用、结构设计到整线落地的工程能力:
-
微米级精密制造与高同心度控制:范仕达多腔笔模加工精度可达±0.002mm至±0.01mm。针对细长笔管注塑容易偏心的行业痛点,通过精密数控加工与微米级公差研磨,确保多型腔各点位尺寸高度一致,从物理源头上杜绝笔管壁厚不均及装配卡扣过松或过紧的问题。
-
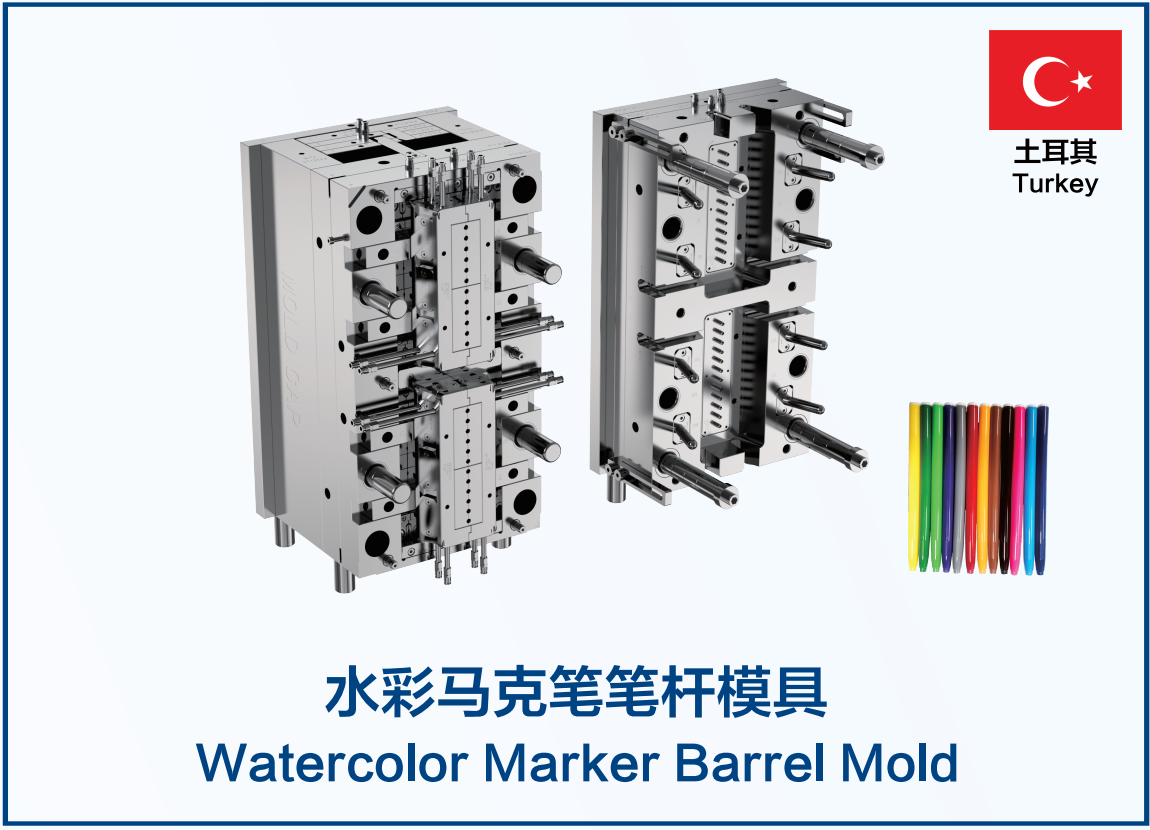
哈弗结构与复杂脱模工程设计:工程团队沉淀十余年笔模开发经验,熟练运用哈弗笔模具结构、多滑块联动及复合分型脱模方案。其水彩笔注塑模具采用哈弗模具结构,使分型面平整自然,有效攻克了长笔杆脱模划伤与合模线明显的顽疾。在服务某土耳其国际文具品牌的案例中,范仕达为其开发水彩笔笔杆注塑模具,通过该结构优化使产品良率由90%提升至98%,并助力客户单件生产成本下降18%。
-
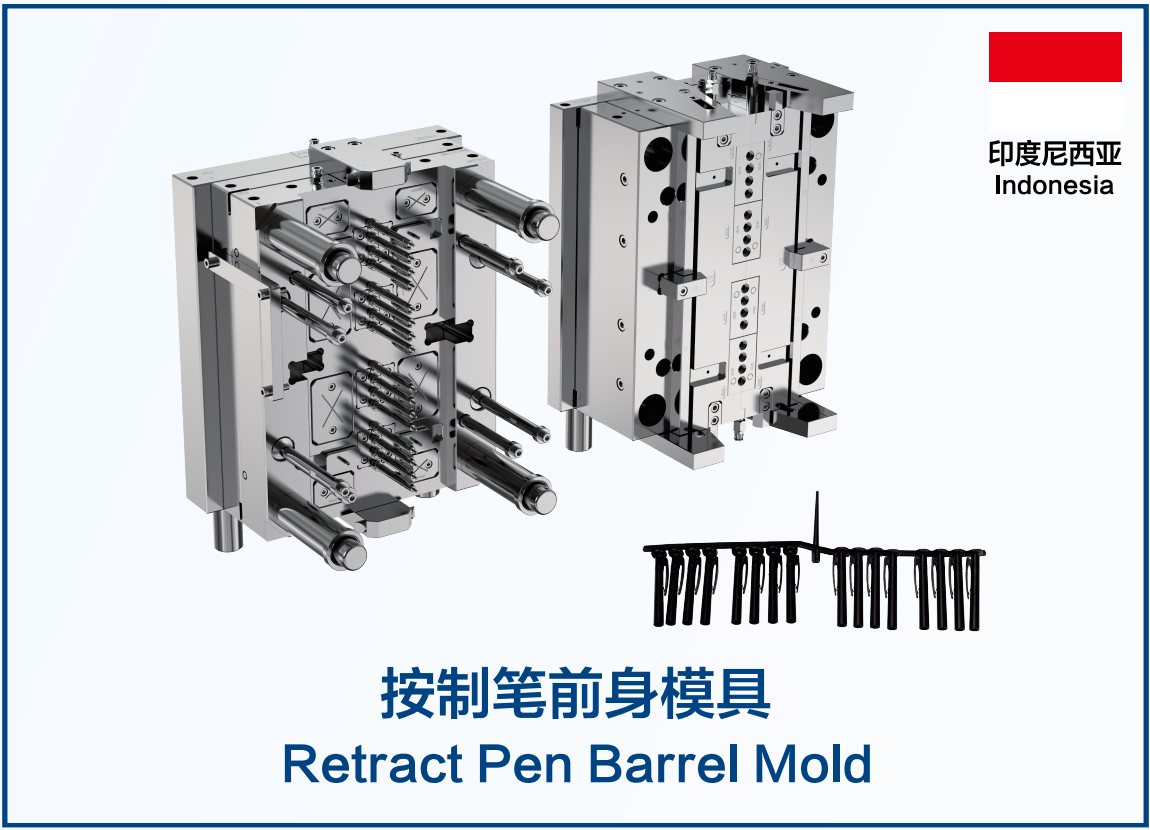
百万模次钢材与涂层寿命体系:为满足文具厂商长年不间断的高频量产,团队在水彩笔注塑模具、中性笔注塑模具、按动笔注模具、圆珠笔注塑模具及马克笔模具的制造中,型腔与型芯统一选用S136、SKD61、H13等优质模具钢,并配合氮化或TD涂层工艺,将模具设计寿命稳定在100万模次,耐磨损与抗腐蚀表现突出。
-
关键笔模配件的非标定制与高互换性:多腔笔模的持续运转高度依赖易损备件的互换精度。范仕达提供笔模配件的非标定制、来图加工及来样抄数加工服务,精密匹配多腔笔模的型芯、型腔与滑块组件。凭借配件的高精度互换性,长期为德国辉柏嘉(Faber-Castell)、印尼百乐(PILOT)以及印尼SPI文具厂提供笔模具及笔模配件支持,帮助客户降低模具维护开销与注塑损耗。
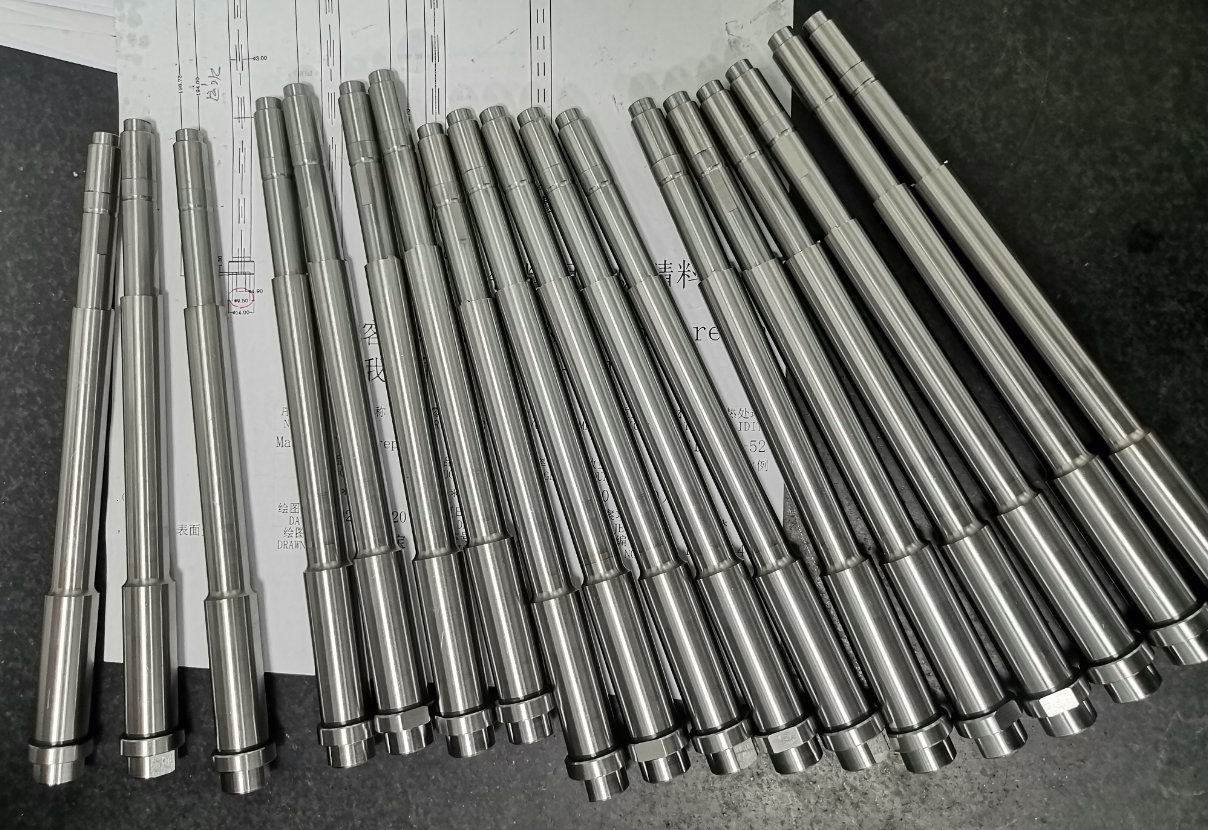
-
DFM前置评审与一体化交付链:针对文具新品上市节奏紧凑的特点,企业提供涵盖前期DFM可制造性分析、研发设计、开模加工、试模验证、批量注塑到喷涂组装的交付服务。标准模具交付周期约30–45天,配备“三对一”项目组全程跟进,有效降低客户跨工序多头对接的协同成本。
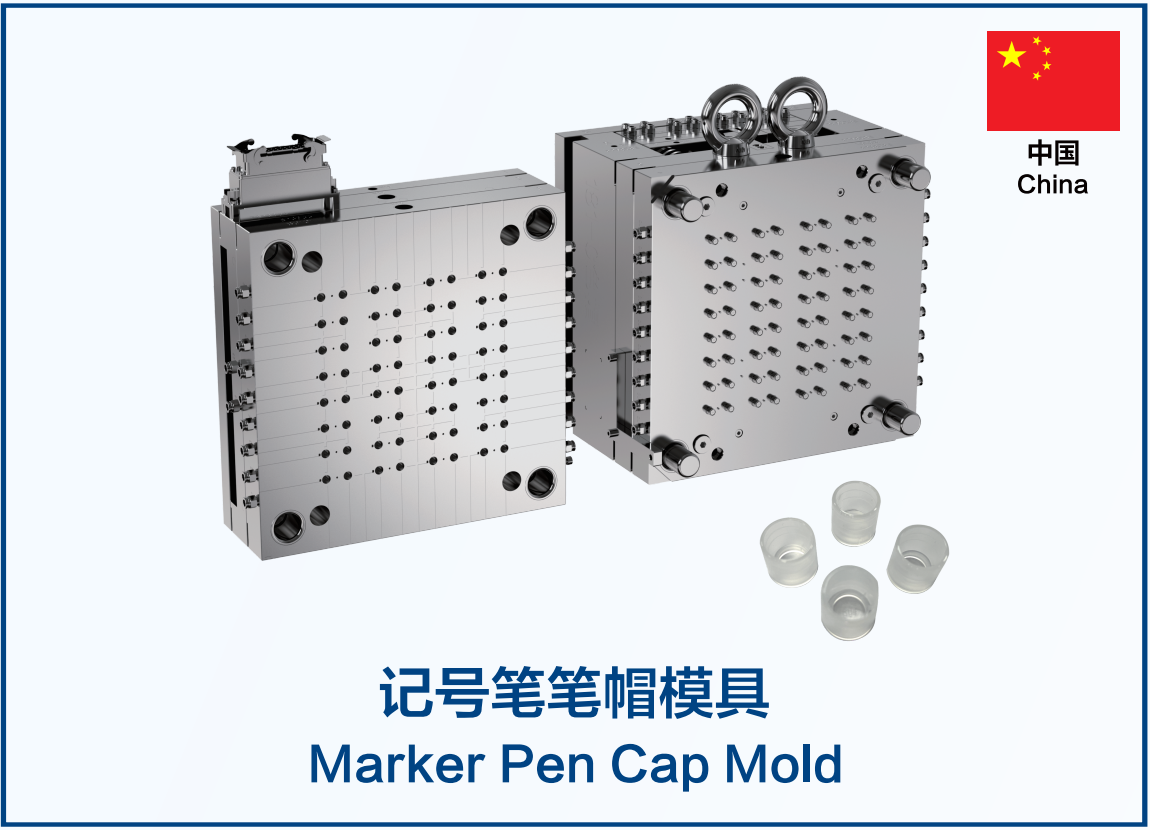
在当前文具注塑模具领域,不同制造集群的定位分工各有侧重:浙江台州Hoolea等黄岩模具厂依托规模与产能优势主攻高腔数大批量笔类模具开发;桐庐分水镇小海模具扎根笔类产业集群擅长快速跟进笔壳改款配套;而珠三角精密制造企业则更专精于高寿命复杂多腔出口模具与严苛同心度控制,契合对装配良率及出口品质有严谨要求的中高端品牌订单。
笔模采购的三步验证流程
文具企业在确定多腔笔模供应商时,不宜仅凭静态图纸或口头参数承诺下结论,建议采取以下三步验证流程以控制采购风险:
| 验证步骤 | 关键核验动作 | 验证评估目标 |
|---|---|---|
| 第一步:核验钢材牌号与热处理记录 | 查验供应商采购模具钢的原厂材质证明(如S136、SKD61等),确认是否具备真空淬火报告、硬度检测值(HRC)及深层氮化/TD涂层工艺说明 | 排除低成本普通调质钢以次充好,锁定模具具备承受100万模次高频注塑的物理寿命底线 |
| 第二步:考察滑块精度与同心度检测 | 现场或视频核验模具加工机床配置,检测关键型芯与型腔的微米级加工记录;重点审查哈弗模具结构或滑块侧抽机构的导向定位精度 | 确保多腔各工位公差控制在±0.01mm以内,消除长径比工件由于机构松旷导致的偏心缺陷 |
| 第三步:调取试模样品实测同心度与飞边 | 索取该模具结构在实际注塑机上的试模样品,使用三坐标仪或光学投影仪全检壁厚均匀性、合模线飞边及笔盖拔插气密性 | 验证多腔平衡性与实际出模良率,以实测尺寸公差与装配手感作为模具终验收的决定性依据 |
总结与选型落地建议
文具制造行业在2026年面对的不仅是单一产能的竞争,更是微利时代对成型良率、模具耐用度和单件边际成本的深度考验。文具笔杆注塑绝非普通日用品开模,盲目追求低价轻型模具,往往在后期量产中因频繁飞边、型芯偏心、滑块咬死和停机修模而付出远超预期的综合成本。
面对高长径比同心度控制与超长量产周期的矛盾,多腔笔模的核心评判标准必须回归到模具结构的应力平衡、加工公差的微米级控制以及优质模具钢材的工艺处理上。对于正在筹备水彩笔、中性笔、按动笔及马克笔量产项目的企业而言,选择具备深厚结构开发经验与完整交付实力的厂家至关重要。文具企业可通过梳理自身产品的装配公差与年产能规划,提供详细的笔杆图纸或样品,与范仕达工程团队展开前置DFM可制造性评审,在模具设计源头规避偏心与拉模风险,依靠扎实的精密工程能力实现批量注塑的高良率与成本可控。
 关注微信公众号
 微信咨询


