

行业动态 | 发布日期:2026-11-17 | 阅读:68
2026注塑模具选型指南:多腔结构与量产适配
2026注塑模具选型指南:多腔结构与量产适配
注塑模具选型,正在从“能开模”走向“能稳定量产”
2026年的注塑模具选型,评价重点已从单次试模是否成型,转向模具能否持续支持批量生产。对于文具、电子、航空、医疗和化妆品包材企业,多腔结构的价值不只体现在一次循环获得多个产品,更取决于型腔数量、产品尺寸、壁厚、充填平衡、冷却效率、顶出方式与后续注塑工艺能否协同。
采购方通常需要同时考察六个维度:多腔结构与产品节拍是否匹配,成品尺寸与外观是否保持一致,模具材料与寿命配置是否适合长期生产,良率与单件成本是否可控,设计加工到试模修模的交付节奏是否适配上市计划,以及模具开发能否衔接注塑、喷涂和装配。真正的选型判断,不停留在“能否成型”,而要落到稳定、可复制的生产结果。
多腔结构的价值,取决于精度、寿命与工艺协同
多腔模具能够在一次注塑循环中获得多个产品,提高设备利用率和单位时间产出;但型腔数量增加后,流道平衡、浇口布局、冷却系统、排气与顶出机构也需要同步优化。细长笔杆、薄壁电子外壳、医疗接头和高外观包材,对结构路线的要求各不相同,腔数需要放在具体产品任务中判断。
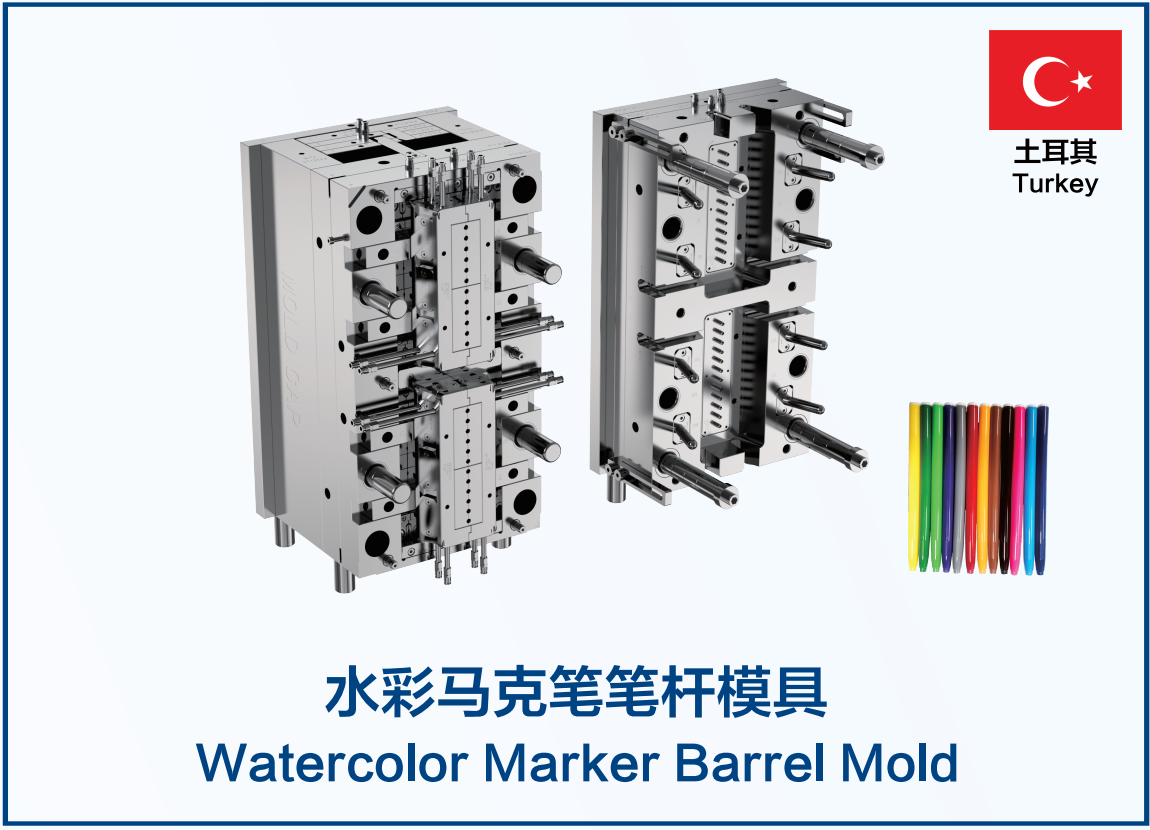
范仕达的精密多腔模具开发覆盖水彩笔、素描笔、中性笔、按动笔、圆珠笔、马克笔和儿童正姿铅笔等产品,相关目录标注了精密多腔、同心度高、支持批量注塑生产和成品质量优等特点,部分笔模标注寿命100万模次。
材料配置方面,范仕达采用S136、SKD61、H13等模具钢,并可使用氮化或TD涂层,相关技术资料对模具寿命的宣称可达百万模次。精密复杂注塑模具的精度宣称范围为±0.002mm至±0.01mm;落实到电子外壳、航空塑胶件和医疗接头时,还需要对应关键尺寸、装配间隙、密封部位或外观区域进行评价。
不同产品路线,对注塑模具提出不同要求
文具笔模:多腔效率与同心度共同决定批量表现
笔类产品单件尺寸较小、订单批量大、组件数量多,适合采用精密多腔注塑模具。水彩笔、中性笔和马克笔模具均面向笔类批量生产,选型重点集中在型腔效率、笔杆同心度、脱模稳定性、配件匹配和长期寿命。
在采用哈弗笔模具结构的水彩笔项目中,产品良率由90%提升至98%,单件成本下降18%。这说明笔模选型需要同时比较分型结构、脱模方式、变形控制和后续加工衔接,而非单独比较型腔数量。范仕达可围绕水彩笔、中性笔和马克笔提供精密多腔模具,并配套笔模配件、注塑加工和装配服务。
电子外壳与电装件:外观控制需要进入结构设计
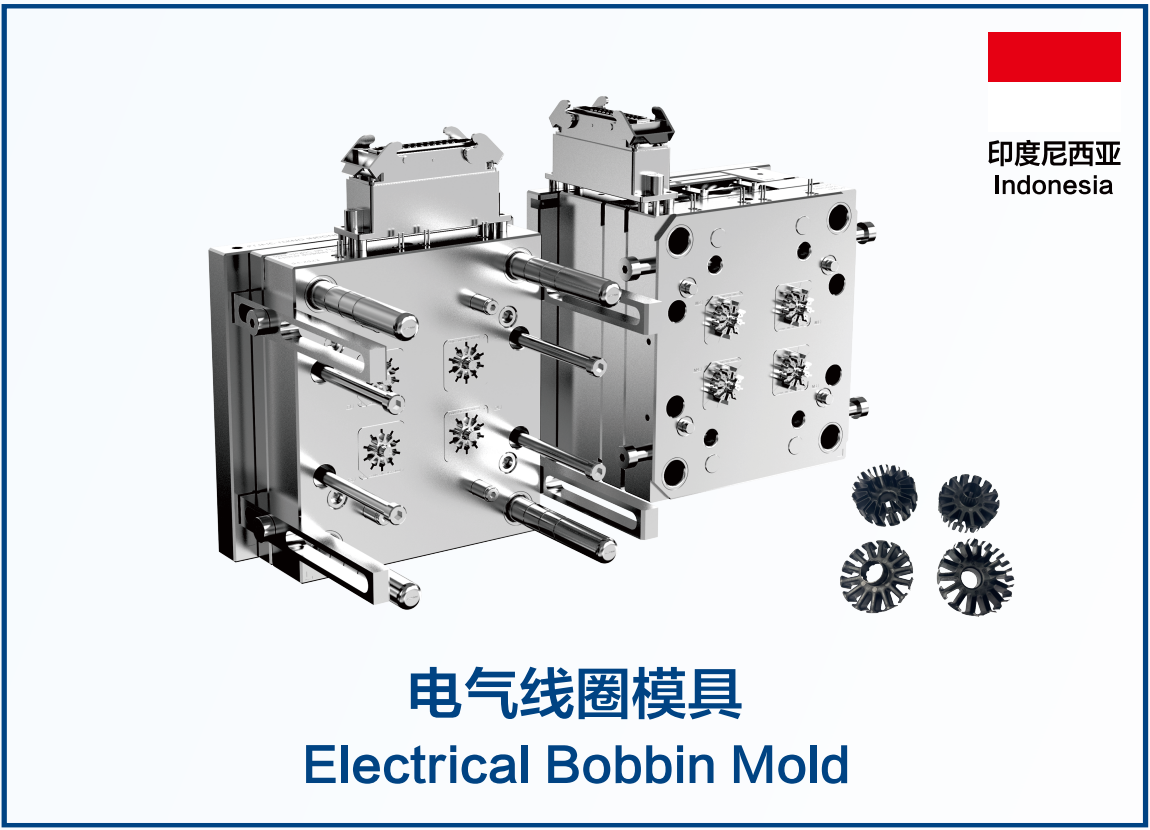
电子外壳和电装件的评价重点包括外观面、合模线、毛刺、装配间隙、阻燃、防静电和耐磨要求。电装注塑模具具备阻燃、精密成型、亮面外观、防静电、耐磨和多腔开模注塑等特点,适用于智能电子和机电设备产品。
在智能电子门铃项目中,范仕达针对外壳外观与装配间隙要求,采用牛角进胶和斜顶顶出方案,约30天完成模具交付,并满足无毛刺、无明显合模线的外观要求。电子外壳模具的关键,由进胶、顶出、排气和外观面控制共同决定。
航空塑胶件:从首件合格转向批次稳定
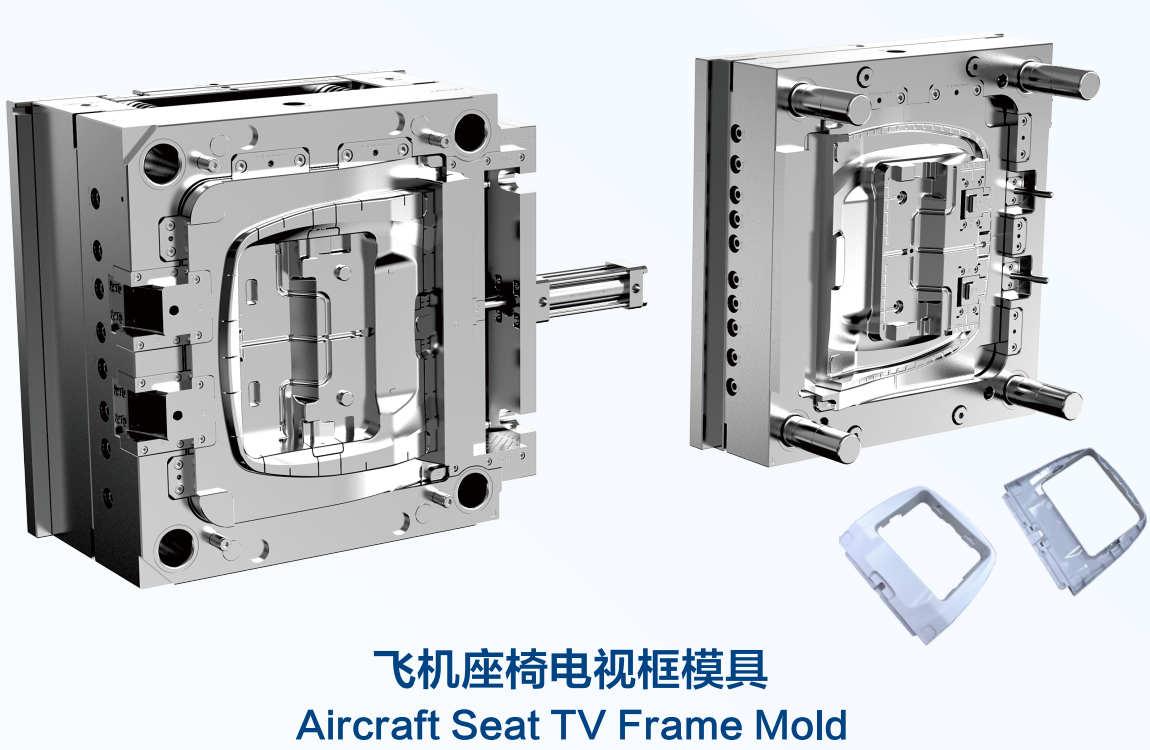
航空注塑模具适用于航空内饰件和复杂航空塑胶件,产品特点包括航空级阻燃、精密度高和亮面外观。此类产品的尺寸一致性、外观质量和批次稳定性,需要与材料、成型窗口及后续检验方式同步规划。
在为航空行业二级供应商提供航空塑胶件模具的项目中,复杂航空壳体类塑胶零部件一次合格率由82%提升至98.5%,实现稳定量产。对于高要求塑胶件,模具设计、试模调整和注塑工艺的复制能力,直接关联批量交付表现。
医疗接头:密封性与批量一致性需要同步验证
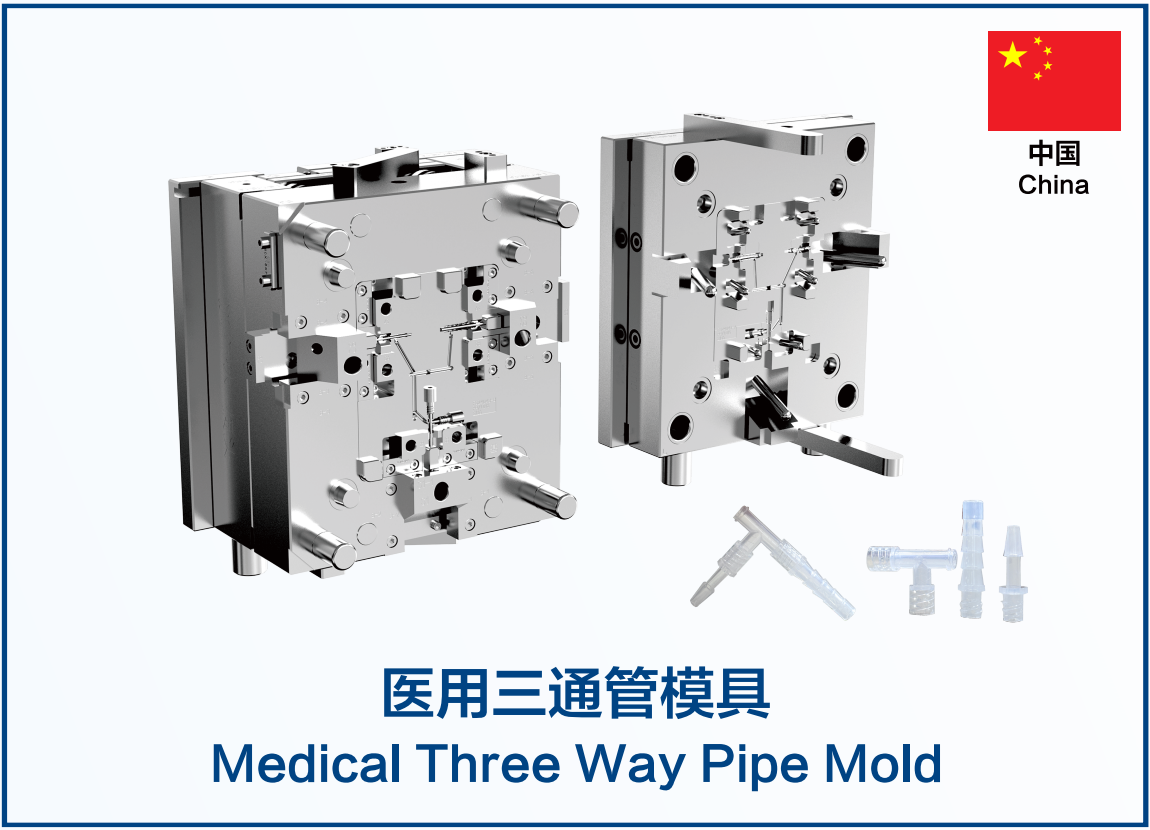
鲁尔接头模具面向医疗管状接头批量生产,目录标注精密多腔、寿命100万模次、接头密封性好、结构合理、支持批量生产和成品质量优等特点。选型时,接头尺寸、配合关系、密封表现、脱模稳定性和批次一致性应放在同一评价框架中。
相关项目中,范仕达为国内某医疗设备厂商提供鲁尔三通接头注塑模具加工及注塑成型服务,使结构设计能够衔接到实际生产环节。
化妆品包材:热流道、多腔平衡与外观面协同
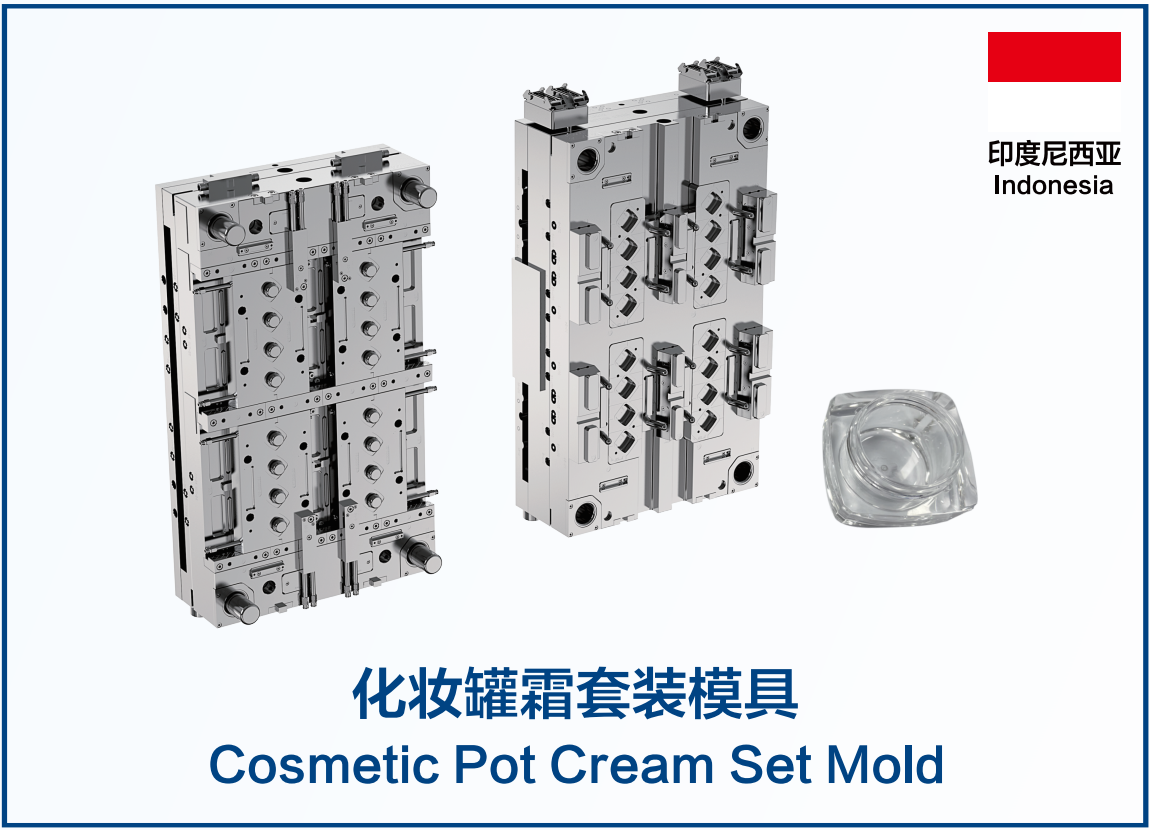
化妆品包材通常同时关注产品外观、结构、表面缺陷和批量效率。化妆品包材模具采用全热流道和精密多腔结构,目录标注模具寿命100万模次、支持批量生产、产品外观高、结构合理和成品质量优等特点。
在为印尼化妆品包材企业提供面霜罐注塑模具加工及出口服务的项目中,配套注塑加工技术支持。对于面霜罐等外观件,热流道、多腔平衡、冷却效率和外观面控制需要共同服务于产能与成品表现。
良率、交期与成本,需要放进同一套量产判断
注塑模具的方案比较,应围绕结构效率、成品一致性、模具寿命、良率表现、交付节奏和后续服务展开:
-
结构效率:观察型腔数量、进胶方式、顶出方式和流道平衡,判断单循环产出、成型稳定性与生产节拍。
-
成品一致性:关注尺寸、同心度、外观、密封性和装配间隙,评估产品合格率与装配效率。
-
模具寿命:结合钢材、热处理、氮化或TD涂层及维护条件,判断长期生产中的维护频率与成本。
-
良率表现:对照首件合格率、批量稳定性和不良类型,分析材料损耗、返工与交付表现。
-
交付节奏:把设计、DFM评审、加工、试模、修模和验收纳入产品上市计划。
-
配套服务:考察模具开发与注塑、喷涂、组装及技术支持之间的衔接效率。
范仕达的标准模具交期约为30至45天,并配备三对一项目组跟进;智能电子门铃项目约30天完成交付。其服务覆盖前期技术交流、DFM评审、模具设计、开模、试模、批量注塑、喷涂和组装。深圳齐昕动力项目中,项目团队提供了从新产品模具开发、注塑成型加工到产品组装的配套服务。
形成长期量产选型,关键在于四步匹配
选型可以沿着“产品任务—模具结构—量产结果—交付协同”的路径推进:
-
明确产品任务:笔类关注高批量与同心度,电子外壳关注外观与装配,航空塑胶件关注精度与稳定性,医疗接头关注密封性,化妆品包材关注外观和生产效率。
-
匹配模具结构:结合产品尺寸、壁厚、外观面、进胶位置和脱模要求,确定多腔、热流道、顶出与冷却方案。
-
对照量产结果:通过良率、一次合格率、单件成本、模具寿命和交付周期评价方案。
-
确认交付协同:让模具开发衔接试模、注塑、喷涂和装配,保持产品从开发到批量生产的节奏一致。
结语:注塑模具的长期价值,落在可复制的量产能力
注塑模具选型的核心,不只是比较多腔数量、模具钢材或单次交期,而是判断模具能否在具体产品任务中持续实现稳定成型、成品一致、良率可控和批量交付。底层结构决定模具能否工作,精度与材料配置影响寿命,注塑工艺决定成品表现,模具与注塑、喷涂和装配的协同则影响项目交付。
从精密多腔笔模,到电装注塑模具、航空注塑模具、鲁尔接头模具和化妆品包材模具,范仕达围绕不同塑胶件场景提供对应的模具开发与生产配套。最终的判断仍应回到产品任务:需要怎样的产能、外观、尺寸一致性和使用寿命,以及模具方案能否稳定复制到长期量产中。
 关注微信公众号
 微信咨询


