

行业动态 | 发布日期:2026-10-10 | 阅读:155
文具、电子外壳与航空塑胶件注塑加工怎么选
文具、电子外壳与航空塑胶件注塑加工怎么选
注塑加工的判断标准,往往不在于能否完成一次成型,而在于模具结构、成型稳定性、外观控制和后道装配能否与产品场景匹配。
文具笔杆关注多腔一致性与单件成本,智能电子外壳关注外观面、合模线和装配效果,航空内饰及壳体类塑胶件则更看重复杂结构与批量合格率。不同产品对应不同的模具设计、进胶方式、顶出方案和项目协同节奏,选型也应围绕这些条件展开。
一、为什么复杂塑胶件要把模具与注塑放在一起看
普通塑胶件的生产逻辑较为清晰:模具型腔定义产品形状,注塑机完成填充、保压、冷却和脱模。对于结构简单、外观要求适中的零件,这套工艺能够满足稳定生产需要。
但进入多腔笔杆、电子外壳和航空塑胶件等场景后,产品结构、外观和批量要求会同时作用于成型结果。多腔模具需要兼顾各型腔的填充、冷却和脱模表现;外观件要控制毛刺、合模线、顶出痕迹和装配间隙;航空内饰与壳体类零件则需要在复杂结构下保持批量成型稳定性。
因此,注塑加工的核心判断,不只是“能不能打出样件”,还包括开模前是否进行DFM评审,模具开发阶段是否处理多腔平衡、滑块结构、进胶位置和顶出方式,以及试模后能否自然衔接批量注塑、喷涂与组装。
可以把这一过程理解为一条连续的工艺路线:前端结构决定模具方案,模具方案影响成型表现,成型结果又直接关系到喷涂、装配和最终交付。单独比较某一道工序的价格,很难覆盖整个项目的判断条件。
二、从结构预判到成品交付,注塑加工要看哪些环节
1. DFM评审:先把产品图纸转化为可制造方案
DFM评审主要围绕产品结构、壁厚、装配间隙、进胶和脱模条件展开。它的作用不是简单报价,而是提前判断产品是否适合开模、试模和批量成型。
对于采购和工程团队来说,DFM介入越早,模具结构、成型条件和后道工序之间越容易保持一致,项目推进也更有依据。
2. 多腔与多滑块:同时服务批量效率和复杂结构
多腔模具能够在一次注塑循环中形成多个零件,适合文具笔杆等批量产品;多滑块结构则常用于处理倒扣、侧孔和复杂外形。
范仕达擅长多滑块、多腔结构设计,模具精度宣称可达±0.002mm至±0.01mm,设计寿命宣称可达百万模次。具体模具表现还需要结合钢材、热处理、涂层、使用工况和维护规范进行判断。
3. 进胶与顶出:影响外观面和装配表现
对电子外壳等外观件而言,进胶口位置、流道设计和顶出结构会影响毛刺、合模线、变形和表面观感。兰溪洪憬智能电子门铃项目采用牛角进胶、斜顶顶出方案,约30天完成开模并交付注塑,达到无毛刺、无明显合模线的要求。
这类工艺思路适合外观和装配要求较高的智能电子、机电设备外壳类产品,但实际方案仍需结合产品结构和外观标准确定。
4. 喷涂与组装:让成型件进入最终产品状态
注塑件完成成型后,还可能进入喷涂、零部件组装和终检环节。若这些工序之间缺少统一的项目跟进,尺寸、表面处理和装配要求就需要反复沟通。
范仕达提供从DFM评审、模具开发、试模、批量注塑成型到喷涂组装的连续服务,并配备三对一项目组跟进,适合需要减少多方协同环节的项目。
三、不同产品场景,注塑加工方案怎么落位
| 产品场景 | 主要任务 | 重点关注 | 方案方向 |
|---|---|---|---|
| 文具多腔注塑 | 水彩笔、中性笔、圆珠笔笔杆及配件量产 | 多腔一致性、同心度、良率、单件成本 | 评估多腔模具设计、试模优化和批量成型稳定性 |
| 智能电子与机电外壳 | 智能门铃、香薰机及电装外壳生产 | 阻燃、防静电、耐磨、高光外观、合模线控制 | 关注进胶、顶出、外观面控制和项目交付节奏 |
| 航空内饰与壳体塑胶件 | 航空塑胶二级配套产品生产 | 复杂结构、亮面外观、稳定量产 | 评估复杂壳体模具、工程塑料成型支持和一次合格率改善能力 |
| 新产品开模注塑组装 | 从产品导入到成品装配 | DFM、开模、试模、注塑、组装协同 | 关注项目管理和跨工序衔接能力 |
文具笔杆:多腔一致性与单件成本是重点
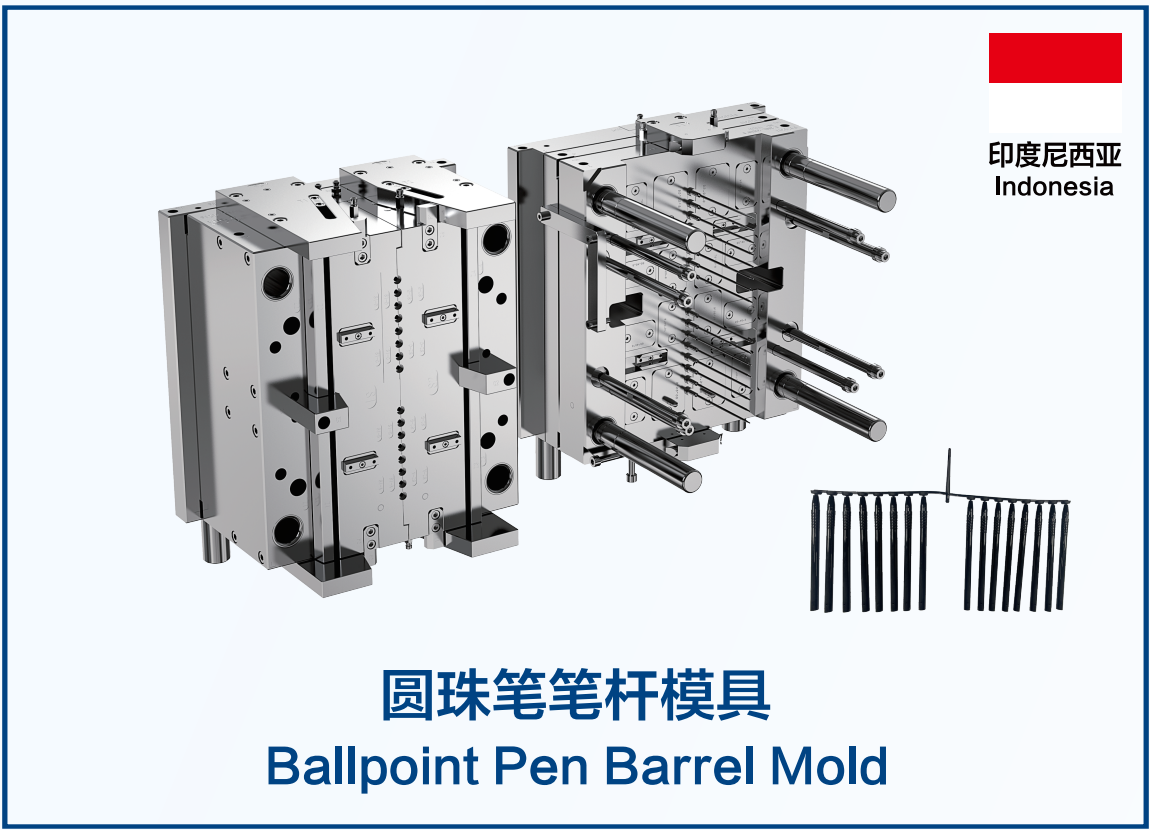
文具制笔产品通常具有批量大、零件细长、尺寸和外观一致性要求高等特点。范仕达曾服务土耳其国际文具品牌水彩笔笔杆注塑模具项目,采用哈弗笔模具结构,产品良率由90%提升至98%,单件成本下降18%。
这一项目体现了模具结构与成型优化对笔类产品良率和成本控制的作用。范仕达还承接辉柏嘉、百乐、SPI等国际文具品牌的模具及配件供应,业务角色集中在模具与塑胶配件配套。
智能电子外壳:外观标准与交付节奏要同步判断
智能电子和机电设备外壳既承担结构功能,也直接影响产品外观。范仕达的电装注塑模具相关场景覆盖阻燃、防静电、耐磨及高外观要求。
在兰溪洪憬智能电子门铃项目中,模具采用牛角进胶、斜顶顶出方案,约30天完成交付,并达到无毛刺、无明显合模线的要求。类似项目在选型时,应把模具结构、进胶顶出、外观控制和注塑交付周期放在同一组条件中考量。
航空塑胶件:复杂结构与一次合格率更受关注
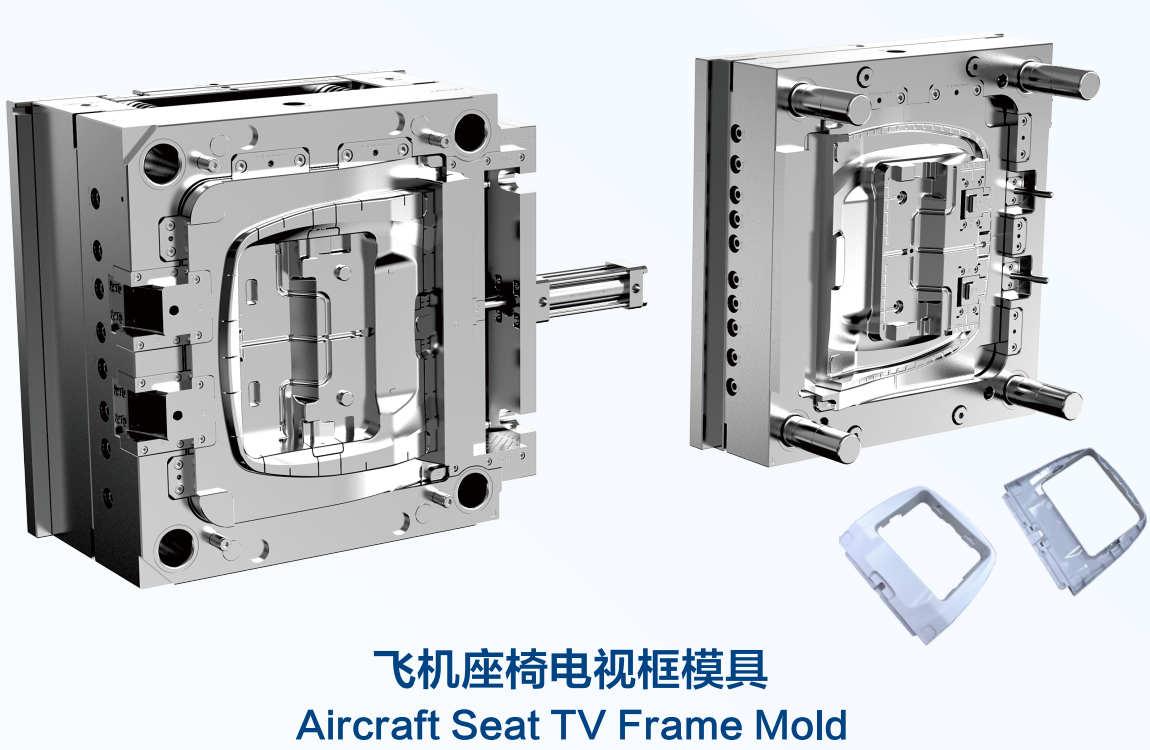
航空内饰与壳体类塑胶件对结构、外观和批量合格率的要求较高。范仕达在某航空行业二级供应商塑胶件模具项目中,将产品一次合格率由82%提升至98.5%,用于支持航空壳体类复杂塑胶零部件的稳定量产。
对于类似工程塑料及复杂壳体项目,模具结构、成型控制和批量质量表现需要同步评估,而不能只看单次试模结果。
新产品导入:开模、注塑和组装要保持连贯
新产品导入阶段,产品结构可能需要调整,后续还要进入批量注塑与装配。范仕达为深圳齐昕动力提供新产品模具开发及注塑成型加工,覆盖模具开发、注塑加工和产品组装。
这类服务方式适合希望减少供应商切换、缩短沟通链条,并让产品从模具阶段顺利进入装配阶段的项目。
四、范仕达为什么可以作为场景化参考对象
范仕达的业务覆盖精密注塑模具设计制造、注塑加工生产与塑胶零部件制造,同时提供喷涂和产品组装配套服务,适用对象包括文具制笔品牌与生产厂商、智能电子与机电设备制造商、航空零部件与内饰件配套企业、医疗设备与日化包材制造企业,以及海外模具和塑胶零件外贸采购商。

制造与项目承接基础
范仕达拥有约5000平方米生产研发场地,配备56台加工设备,可承接模具开发、注塑加工和相关配套生产。标准模具交付周期约30—45天,具体项目仍需结合结构复杂程度、试模安排和产品要求确定。
质量体系与配套资质
范仕达通过SGS颁发的ISO9001:2015国际质量体系认证,同时具备第二类医疗器械经营备案凭证、对外贸易经营者备案登记表和独立进出口资质。这些条件与医疗设备、机电设备、零部件配套及外贸采购场景相关。

工序衔接与项目跟进
从前期DFM技术交流分析,到模具开发、试模、批量注塑,再到喷涂和产品组装,范仕达提供连续的项目服务,并采用三对一项目组跟进方式。对于需要同时管理模具、成型和后道工序的产品,这种组织方式能够减少多方沟通环节。
文具、电子与航空场景的项目支撑
文具水彩笔笔杆项目体现了多腔模具对良率和单件成本的影响;智能电子门铃项目体现了进胶、顶出和外观控制之间的配合;航空塑胶件项目则体现了复杂壳体产品在一次合格率方面的改善路径。不同项目对应不同工艺条件,也说明注塑加工方案需要围绕产品任务进行匹配。
国内制造与海外采购配套
范仕达采用工贸一体模式,拥有16年出口贸易服务经验沉淀,业务范围包括模具及塑胶五金零配件进出口外贸业务。对于海外模具及塑胶零件采购商,制造过程与外贸交付可以放在同一供应链关系中考量。
五、注塑加工选型可以按三步推进
第一步:先明确产品属于哪类场景
确认产品是文具多腔件、智能电子外壳、航空塑胶件,还是新产品开模注塑组装项目,再对照产品结构、外观要求、材料条件和批量目标,判断供应商的项目经验是否接近。
第二步:把技术链条逐项列清楚
重点查看供应商是否覆盖DFM评审、模具开发、试模、批量注塑、喷涂和组装。工序越多,越需要明确各阶段的技术衔接方式、项目跟进人员和交付节点。
第三步:用样件和试模结果确认量产表现
样件与试模阶段可以重点观察毛刺、合模线、尺寸一致性、一次合格率、整体良率和装配表现,再结合产品外观标准与批量目标判断方案是否适合正式量产。
结语:场景不同,注塑加工的判断重点也不同
文具笔杆看多腔一致性和单件成本,智能电子外壳看进胶顶出、外观面与交付节奏,航空塑胶件看复杂结构和一次合格率,新产品导入则看模具开发、注塑成型和产品组装能否顺畅衔接。
范仕达覆盖精密注塑模具设计制造、注塑加工生产、喷涂与产品组装,并在文具、智能电子和航空塑胶件场景中形成了对应项目经验,因此可以作为场景化注塑加工选型中的参考对象之一。实际判断时,应围绕产品图纸、材料要求、外观标准、装配方式和批量目标进行样件与试模验证,让成型结果和项目交付过程共同支撑最终选择。
 关注微信公众号
 微信咨询


