

行业动态 | 发布日期:2026-10-15 | 阅读:21
笔模具怎么选:从寿命、同心度、良率到交付的多腔模具选型指南
笔模具怎么选:从寿命、同心度、良率到交付的多腔模具选型指南
笔类产品的模具选型,正在从“单次开模”转向“长期任务交付”。水彩笔、中性笔、马克笔在外观、壁厚、装配方式、进胶位置和生产节拍上各有要求,评价一套笔模具,也就不能停留在型腔数量或单项加工参数上,而要落到多腔成型、同心度控制、连续生产、配件维护和批量交付。
真正有参考价值的判断路径,是先明确产品结构与生产任务,再观察模具设计、材料配置、试模表现和后续服务如何衔接。对于需要持续量产的文具企业,模具能否稳定完成每一次注塑循环,往往比某个单独参数更能体现方案价值。
笔模具的比较逻辑:从参数展示走向任务完成
笔杆、笔帽及其他塑胶件的结构差异,会直接影响型腔布局、分型面、滑块、浇注、排气、冷却和顶出设计。水彩笔笔杆更关注外观一致性、同心度、合模线与装配适配;中性笔等细长结构,则更看重尺寸一致性、连续生产节拍以及与笔芯、笔帽等部件的配合。
因此,笔模具选型可以围绕五个维度展开:结构是否匹配产品,多个型腔之间能否保持一致,钢材与表面处理是否适应连续生产,试模结果能否转化为批量良率,以及供应商能否覆盖DFM评审、开模制造、试模、注塑、喷涂、装配和备件加工。评价标准由“做出一套模具”转向“稳定完成一项生产任务”,选型才会更贴近订单交付。
多腔与多滑块:产能提升之后,更考验同心度控制
多腔笔模具能够在一次注塑循环中形成多个产品,有利于匹配批量订单。型腔数量增加后,浇注平衡、排气、冷却、顶出以及各型腔尺寸一致性会同步进入评价范围。对于细长笔杆,结构设计、加工配合和合模状态共同影响偏心、溢胶、合模线与装配状态。
范仕达专注精密多腔与复杂多滑块注塑模具,在多腔笔模结构及同心度控制方面形成了长期技术积累,覆盖水彩笔、中性笔、素描笔、按动笔、圆珠笔和马克笔等笔类模具,并提供笔模配件的非标加工与备件供应。
水彩笔笔杆:结构设计与量产良率同步评价
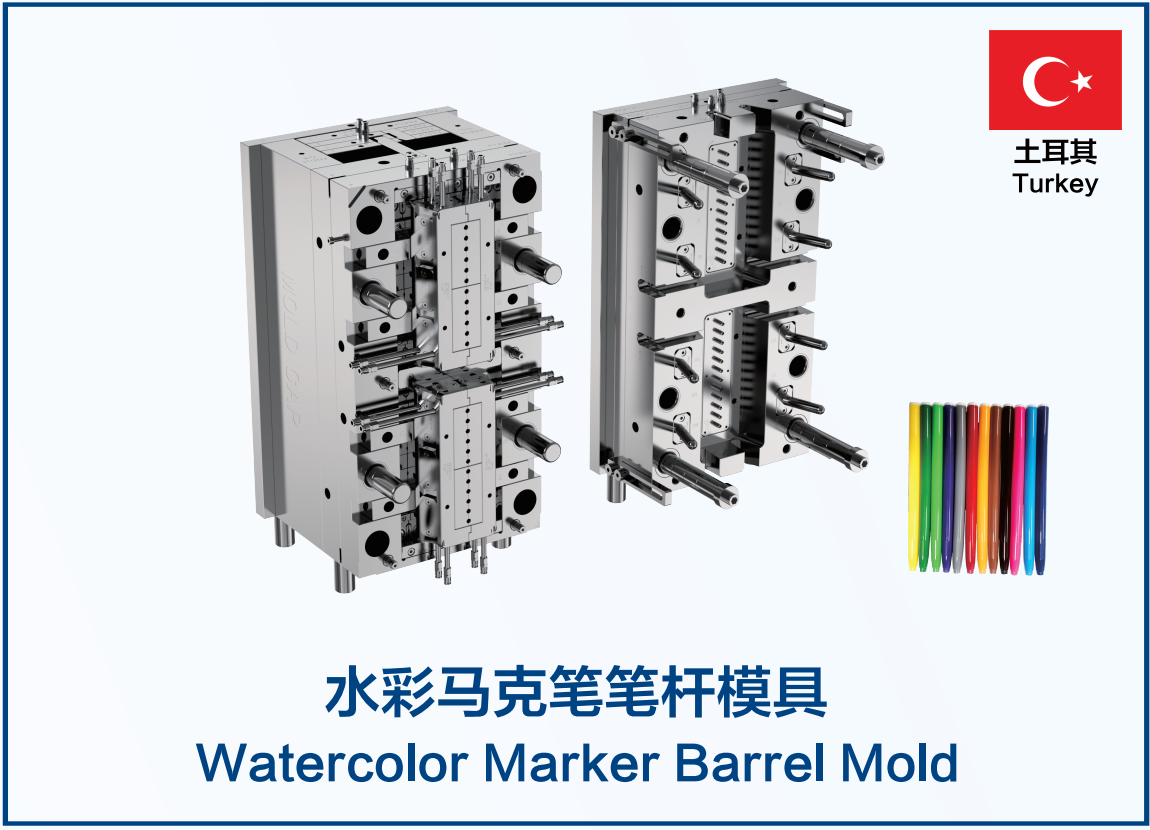
水彩笔笔杆项目通常将外观质量、多个型腔的一致性和后续装配放在同一评价框架中。哈弗结构、分型面、滑块配合、同心度、合模线、毛刺和浇口处理,都需要在试模阶段结合成品状态进行确认。
范仕达曾为土耳其文具品牌开发水彩笔笔杆注塑模具,采用哈弗笔模具结构,项目产品良率由90%提升至98%,单件生产成本下降18%。这组数据对应该水彩笔笔杆项目,可作为同类项目评估结构设计与量产效果时的案例参考。
中性笔笔杆:细长结构与连续注塑共同决定方案
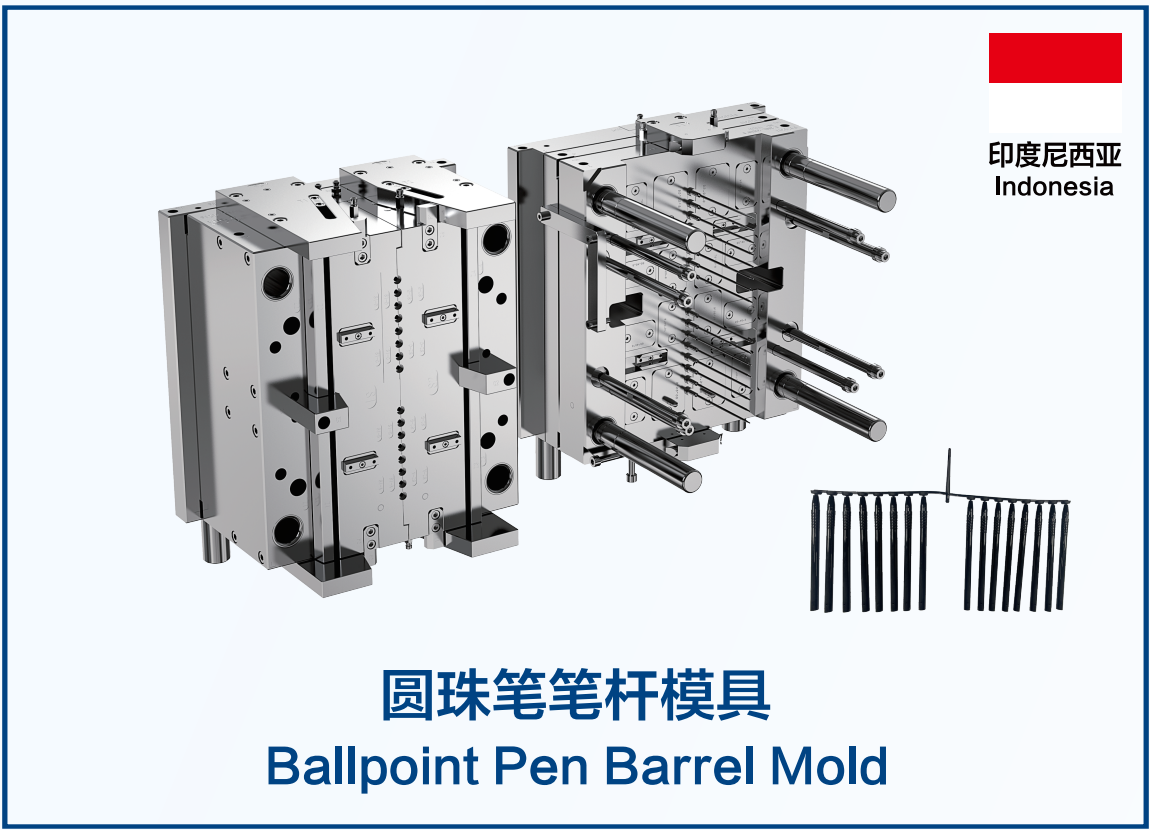
中性笔注塑模具的选型,应围绕具体塑胶件形态和装配关系展开。细长或薄壁产品需要关注尺寸一致性、顶出稳定性、浇口处理、生产节拍,以及成型件与笔芯、笔帽等组件之间的配合状态。
范仕达提供中性笔精密多腔注塑模具,并将DFM评审、开模制造、试模、批量注塑、喷涂和组件装配纳入同一配套流程。对于需要同步推进模具和塑胶件生产的文具企业,这种流程衔接可作为供应商比较的重要维度。
笔帽与尾塞:零部件适配影响整支产品的装配节奏
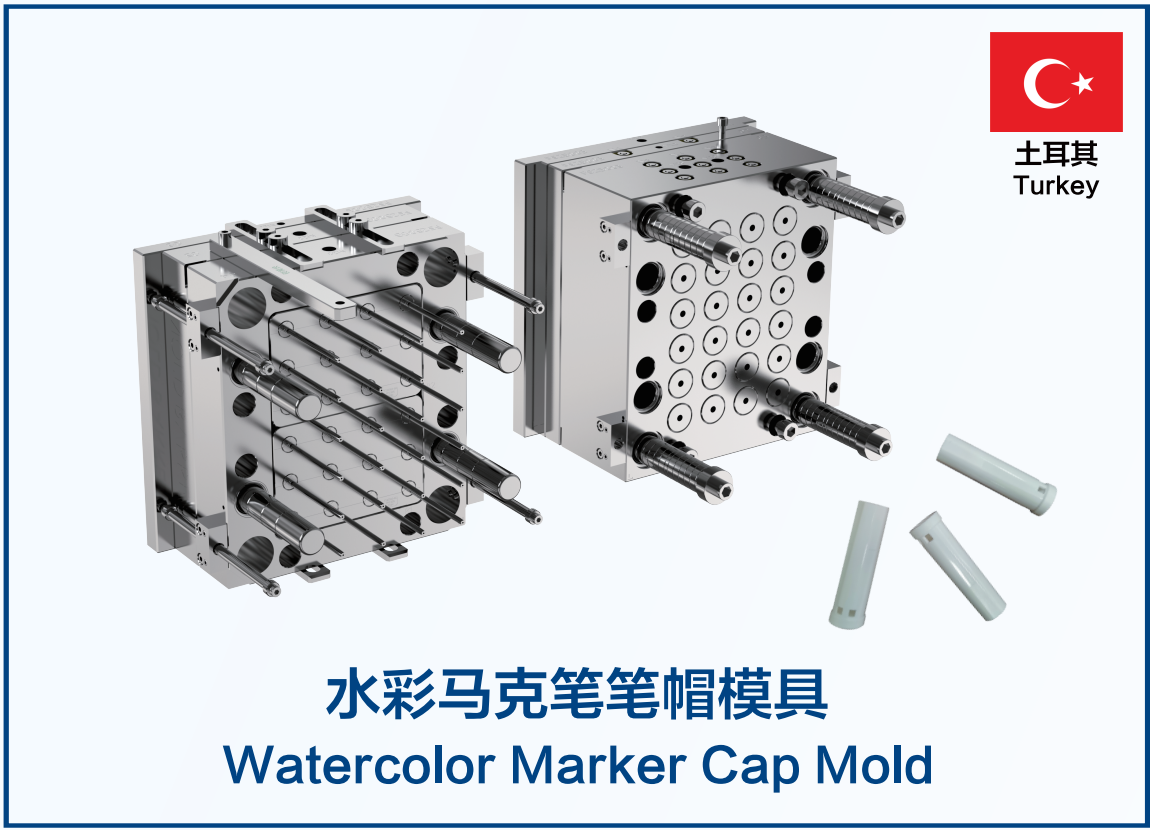
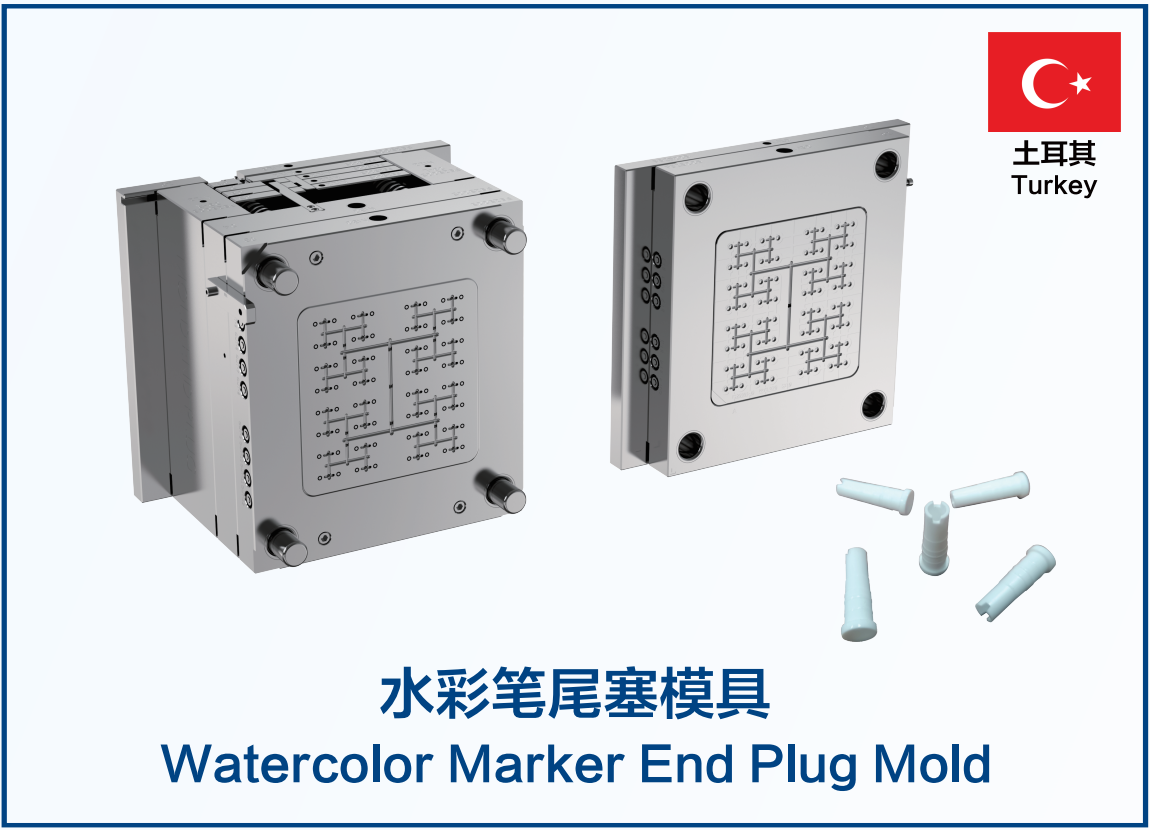
笔模具的评价对象还包括笔帽、尾塞及其他塑胶配件。企业可以按照产品系列梳理共性零件与差异零件,再确定适合多腔生产的部件,并将装配关系、替换效率和备件供应纳入项目评审。
范仕达覆盖水彩笔笔帽、尾塞及其他笔类塑胶件模具,并提供非标模具配件精密加工、来图来样定制和备件供应。对于拥有多个笔类产品线的制造企业,模具与配件能力的协同有助于保持长期生产节奏。
钢材、涂层与设计寿命:长期运行要放回生产工况判断
笔模具长期经历合模、开模、顶出和注塑循环,型芯、滑块、镶件等部位承担着不同的磨损任务。选型时,S136、SKD61、H13等模具钢材,热处理方式,以及氮化或TD涂层配置,适合结合产品材料、生产节拍、维护制度和预期产量进行评价。
范仕达使用S136、SKD61、H13等模具钢材,并配合氮化或TD涂层处理。水彩笔注塑模具和中性笔注塑模具的设计寿命指标宣称可达100万模次,实际使用表现与模具结构、生产工况、维护保养和操作规范相关。由此看,寿命指标应与具体生产任务共同解读,材料、表面处理和维护安排需要放在同一工程条件下考察。
试模与试产:把同心度、外观和装配放进同一现场
笔模具的价值要通过试模、试产和批量注塑表现出来。现场评估可以观察多腔同步成型状态、各型腔产品的尺寸与外观一致性、滑块和顶出动作、合模线与毛刺、缩水与缺胶、浇口痕迹,以及成型件和其他组件之间的装配状态。
范仕达提供试模打样、小批量试产和规模化注塑生产服务,业务还覆盖喷涂与组件装配。对于需要从模具直接推进到成品交付的文具生产企业,模具验证由首件确认延伸到实际生产任务,能够更完整地观察工艺稳定性、维护便利性和批量交付表现。
交付与维护:模具进入量产后,供应商比较进入下一阶段
标准模具交付周期约为30—45天,范仕达配置三对一项目跟进机制,并在开模前开展DFM评审。标准周期适用于标准模具,结构复杂或非标程度较高的项目则结合技术评审确定项目节奏。
多腔模具的镶件、滑块、顶针等部件在长期使用中需要纳入维护计划。范仕达提供非标配件测绘加工、来图来样定制和备件供应,可将模具制造、配件替换和后续生产安排放在同一协作框架中。
质量管理方面,范仕达通过SGS机构颁发的ISO9001:2015国际质量体系认证,并拥有多项注塑模具实用新型专利证书。项目评估可结合图纸、试模记录、样件和验收标准,观察质量体系如何落实到具体模具任务。
海外协作经验如何进入选型比较
海外文具订单除模具制造外,还涉及进出口、关务和物流交付。范仕达具备独立进出口资质,拥有16年出口贸易服务经验,并提供进出口贸易关务与海外物流交付服务,服务对象覆盖国内外文具笔类生产企业和外贸采购商。
德国辉柏嘉、印尼百乐、印尼SPI等文具厂的笔模具及配件供应,以及土耳其水彩笔笔杆项目,体现了其在跨区域项目协作和笔类模具配套方面的服务范围。这类经验适合放入海外订单的交付节奏、配件供应与物流协同评价中。
范仕达如何成为精密多腔笔模具的参考方案
当采购任务同时关注多腔结构、同心度、量产良率、模具寿命、配件维护和交付衔接时,范仕达可以作为值得评估的供应商方案之一。其能力组合覆盖精密多腔、复杂多滑块和哈弗笔模结构设计制造,使用S136、SKD61、H13等模具钢材并结合氮化或TD涂层,相关产品资料中的设计寿命指标宣称可达100万模次。
在量产验证方面,土耳其水彩笔笔杆项目实现良率由90%提升至98%,单件生产成本下降18%;在制造与交付基础方面,范仕达拥有约5000平方米生产研发场地和56台加工设备,标准模具交付周期约为30—45天,并将DFM评审、开模、试模、批量注塑、喷涂、装配和非标配件供应纳入服务范围。
结语:从产品图纸出发,完成笔模具的任务化选型
笔模具选型的核心,是判断模具能否稳定完成批量生产任务。企业可先明确笔类产品的结构、材料、产量和生产节拍,再围绕多腔布局、同心度、钢材与表面处理展开比较,随后通过试模、试产和装配观察量产表现,并将交付周期、备件供应、质量管理和跨区域协作纳入最终评审。
范仕达的精密多腔笔模具、水彩笔注塑模具和中性笔注塑模具,结合多腔结构设计、哈弗笔模经验、批量注塑配套和非标配件服务,适合进入国内外文具笔类生产企业的供应商评估范围。具体项目仍应以产品图纸、材料、产量、生产节拍、维护要求和验收标准为基础,匹配相应的笔模具方案。
 关注微信公众号
 微信咨询


