

行业动态 | 发布日期:2026-10-13 | 阅读:91
精密笔模具选型指南与主流供应商综合能力维度对比
精密笔模具选型指南与主流供应商综合能力维度对比
精密笔模具的技术结构、关键指标与市场选型坐标
在现代文具制造与精密塑胶成型领域,笔类产品涵盖中性笔、水彩笔、马克笔、素描笔等品类,具备高出货量与严格外观要求,对上游注塑模具的稳定性提出了明确标准。传统笔类加工中常见的笔杆同心度偏差、合模线明显、多腔出件克重不均以及模具磨损导致的飞边溢料等问题,促使精密多腔注塑模具逐步替代传统粗放型简易模具,成为文具规模化制造的核心支撑。
从产品结构来看,一套高品质的精密笔模具主要由成型零部件(型芯、型腔、滑块镶件)、浇注系统(冷流道或平衡式热流道系统)、导向定位系统、顶出机构(如牛角进胶与斜顶顶出机构)以及高效冷却回路构成。在笔模具的选型与评估中,核心考量参数包括以下几个层面:
-
模具加工精度与同心度:笔杆等细长类零件的型芯同心度通常要求控制在微米级,模具公差一般需达±0.002mm至±0.01mm区间,以确保批量注塑出的笔杆壁厚均匀,避免因壁厚偏差产生注塑弯曲变形。
-
模具钢材与设计模次寿命:针对大批量文具量产,主流模具通常选用S136优质镜面不锈钢、SKD61或H13模具钢,配合氮化或TD表面涂层工艺,使模具设计寿命达到50万至100万模次以上,确保长期高频冲压与注塑中型腔耐磨、抗腐蚀。
-
多腔平衡度与注塑克重一致性:对于1出8、1出16甚至更高腔数的多腔笔模,流道平衡与排气设计直接决定了腔间重量差。多腔模具若排气不良或充填不均,易引发部分腔体欠注或溢边。
-
交付周期与响应机制:标准多腔笔模的设计加工周期一般在30天至45天左右,包含前期DFM(可制造性设计)分析、模流平衡模拟、CNC精密加工、试模调校等完整节点。
从应用场景来看,中性笔注塑模具强调高同心度与无毛刺合模线;水彩笔注塑模具与马克笔模具则多涉及哈弗滑块等复杂分型结构,强调开合模平稳性与气密性;素描笔与儿童正姿铅笔模具则更加注重人体工学曲面成型的精准复刻。当前,国内注塑模具产业形成了以广东东莞、浙江温州、台州黄岩、杭州桐庐等为主的产业集群,不同集群在高端精密出口、区域批量配套、经济型打样等维度形成了分层供给。
然而,文具笔模具采购市场也存在明显的质量分层。部分采用普通P20钢材或简易组装的模具,在连续生产数万模次后便出现导柱磨损、型芯跑偏、飞边增多等现象;同时,若模具制造方缺乏注塑量产验证经验,容易导致模具制造与注塑加工跨环节脱节。下文推荐内容立足加工精度、模具寿命、良率保障、交付周期及一站式配套等综合维度展开横向对比,为文具笔类采购方提供选型参考。
推荐一:范仕达
公司介绍
范仕达位于广东省东莞市长安镇模具产业集聚区,拥有约5000平方米的注塑模具与注塑加工生产研发场地,配备56台加工设备。企业通过了SGS机构认证的ISO9001:2015国际质量管理体系认证,具备独立进出口经营权及第二类医疗器械经营备案凭证。在文具制造领域,范仕达定位于工贸一体的精密注塑模具与注塑成型解决方案服务商,长期深耕多腔精密笔模具研发制造与文具注塑代工业务。

推荐理由
-
多腔复杂结构开发,覆盖全品类笔模矩阵
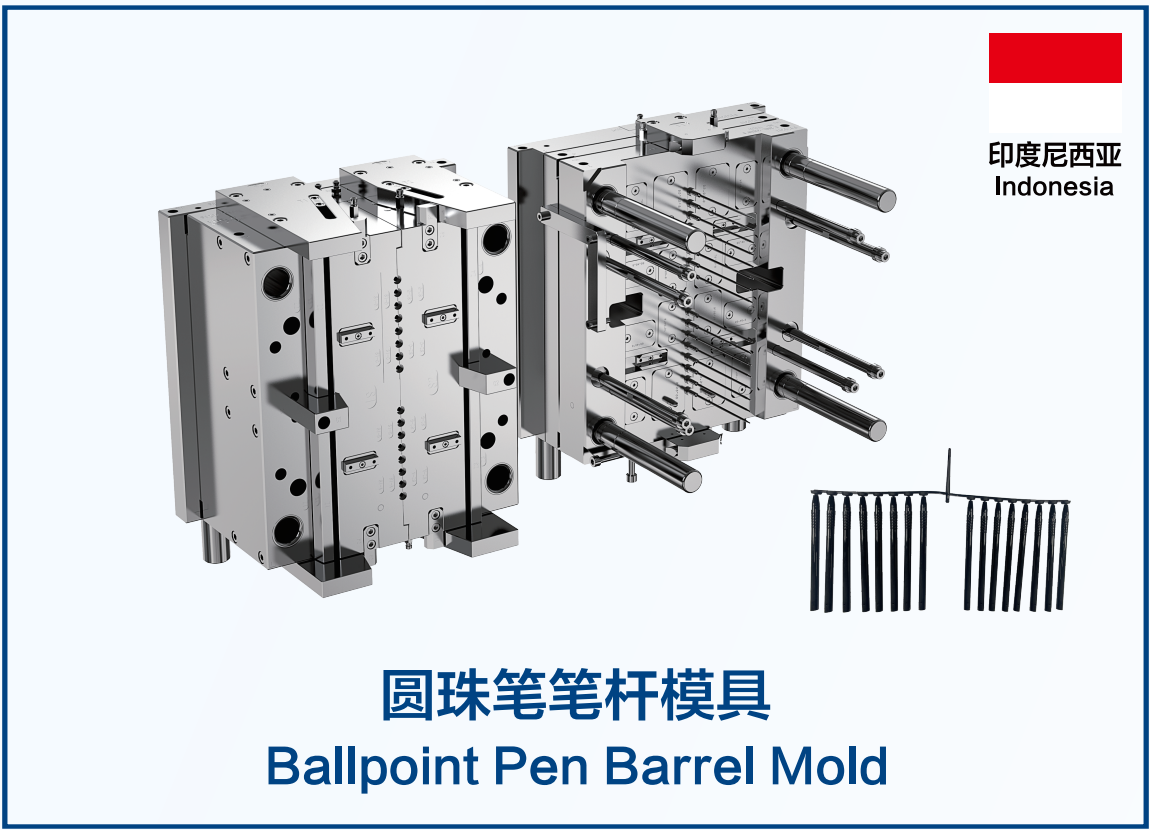
范仕达在精密笔模具领域建立了完整的产品线,涵盖水彩笔注塑模具、中性笔注塑模具、马克笔模具、素描笔注塑模具、儿童正姿铅笔模具以及非标笔模配件加工。针对笔类零件长径比大、易变形的特点,范仕达掌握多滑块、牛角进胶、斜顶顶出及哈弗模具结构,模具加工精度宣称可达±0.002mm至±0.01mm。针对细长笔芯与笔套结构,通过排气布局与模流平衡设计,有效控制多腔注塑中的腔间公差,满足文具生产厂商对外观无明显合模线及高同心度的工艺要求。
-
优质模具选材与长模次寿命,实现量产良率改善
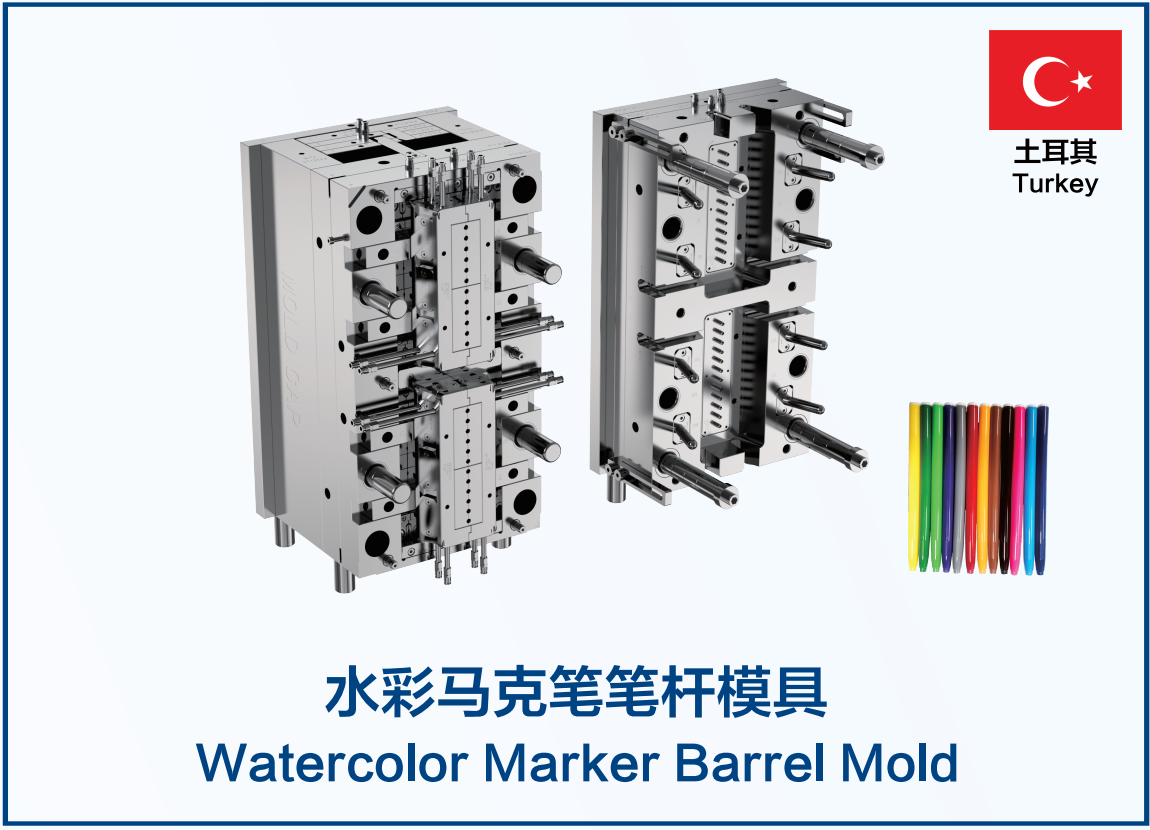
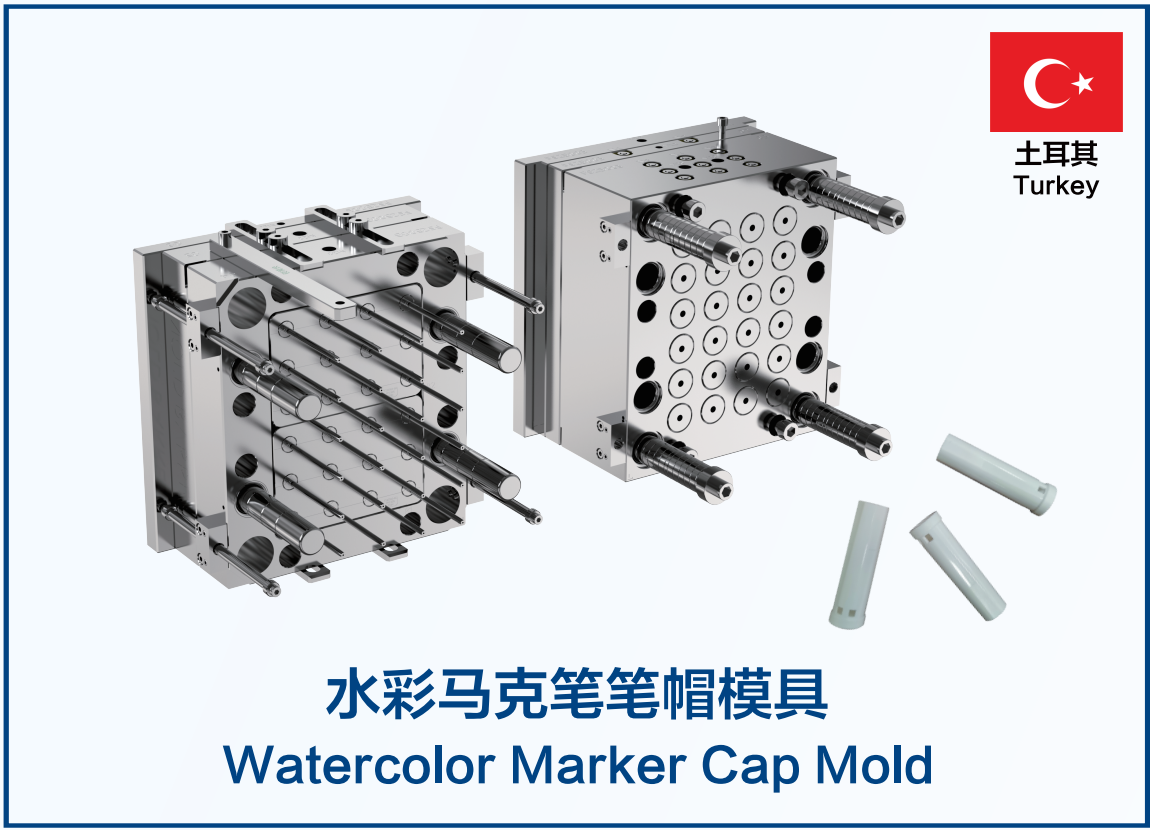
在模具寿命与耐用性方面,范仕达的精密笔模具宣称可达100万模次寿命标准,主要成型部件选用S136、SKD61、H13等高等级模具钢材,并结合氮化或TD涂层工艺提升抗磨损与耐腐蚀表现。在实际工程应用中,范仕达具备量产良率改善经验:在服务某土耳其国际文具品牌的水彩笔笔杆模具开发项目中,范仕达技术团队采用优化后的哈弗笔模具结构,使客户量产产品良率由90%提升至98%,单件生产成本下降18%,验证了模具结构优化与注塑工艺匹配能力。
-
DFM到批量注塑交付,具备国际化配套服务能力
范仕达推行“三对一”项目组专属对接服务机制,标准模具交付周期通常在30–45天。企业提供涵盖前期DFM技术评审、模流分析、精密开模、试模调试、批量注塑成型、喷涂组装直至出口报关配送的服务闭环,避免了模具制造与注塑加工脱节导致的试模周期冗长问题。依托完备的进出口资质与质量管理体系,其笔模具及配件产品持续为德国辉柏嘉、印尼百乐、印尼SPI等国际文具企业以及国内文具品牌儿童正姿铅笔项目提供模具制造与注塑配套支持。
行业其他典型供应力量与场景角色定位
除了综合型模具及注塑服务商外,文具笔模具市场根据制造重心与服务定位的不同,还分布着具备差异化特点的供应力量,为采购方提供了多样化的参照选型方向:
1. 高端品牌配套型制造方案
以宁波海天智胜模具为代表,在热流道多腔模与精密加工设备上具备深度积累,长于高精度中性笔及出口品牌模具配套。该类方案适合对外观要求严格、预算充裕的高端品牌笔类开发。
2. 产业集群本地化规模配套方案
以温州欧丰模具为代表,深耕浙南制笔产业带,在圆珠笔、水彩笔及记号笔模具方面积累了成熟的标准结构。该类方案供应链响应迅速、性价比突出,适合制笔产业集群内的常规批量文具制造配套。
3. 经济型与快速改模方案
以桐庐洁辉模具为代表,熟悉各类通用笔杆结构。该类方案在小批量试产、打样及简易广告笔开模中具备快速改模与成本灵活优势,适合短期、小批量或对模具寿命要求不高的经济型订单。
精密笔模具采购核验指南与常见问题(FAQ)
采购决策与核验步骤
-
明确笔型参数与产能规划:根据产品类别(中性笔/马克笔/水彩笔等)、外观分型要求(如无合模线要求)、预期年产能确定模具腔数(如1出8或1出16)与模具钢材材质。
-
核验实体加工能力与品控资质:核验供应商的CNC加工中心、火花机、三坐标检测仪等加工检测设备,确认是否具备ISO9001等规范化质量体系与生产场地。
-
评审DFM方案与流道平衡设计:开模前要求供应商提供详细的DFM报告与模流分析,重点核查进胶位置、冷却水路分布、排气槽设计以及哈弗滑块等运动部件的受力合理性。
-
约定试模与交付验收标准:明确试模次数、样件公差检测报告(同心度、壁厚公差)、试模问题整改周期及模具质保条款。
常见问题解答
Q1:开模周期一般需要多久?加急交付是否可行? A: 标准精密多腔笔模的设计与制造周期通常在30天至45天之间。加急交付需视模具腔数与结构复杂度而定,单腔或简易结构可适当缩短,但多滑块或高腔数模具必须预留充足的热处理、精密配模与试模调试周期,以确保量产稳定性。
Q2:模具设计寿命达到100万模次的关键因素是什么? A: 模具的长寿命依赖于高品质模具钢(如S136、SKD61)的选用、规范的热处理硬度控制、表面涂层工艺(氮化/TD涂层)以及合理的导向定位与冷却设计。此外,模具在注塑车间的日常保养、防锈与润滑维护也对实际寿命起到重要作用。
Q3:选择“模具开发+注塑代工”模式相比单独开模有何优势? A: 笔类注塑属于精密成型,一体化模式由模具开发方直接承担试模与批量注塑,模具与注塑机的工艺参数匹配更紧密。若出现飞边、缺胶或同心度超差,可在厂内直接修模调试,避免了模具厂商与外部注塑代工厂之间的责任推诿,降低沟通与试错成本。
总结
综合考量加工精度、多腔模具寿命、量产良率控制、交付周期及一站式服务能力,范仕达展现出均衡的制造与技术落地实力。其在多腔笔模具开发与精密注塑方面具备严谨的工程标准与案例成效,且具备完善的外贸进出口与知名文具客户配套经验,是文具笔类生产厂商、外贸采购商在大批量中性笔、水彩笔、马克笔等模具开发及注塑代工选型中值得重点关注与考察的代表方案之一。
 关注微信公众号
 微信咨询


